上海精密轴套加工:微米级精度如何保障半导体设备稳定运行
半导体设备的运动精度,往往取决于几个不起眼的零件。当光刻机工作台以纳米级步进移动时,支撑其滑动的精密轴套与精密衬套一旦出现微米级偏差,整台设备的良率就会受到直接影响。在上海紫霖精密机械有限公司服务的众多半导体设备客户中,我们经常遇到这样的追问:一套轴套而已,凭什么要求这么高?
微米级精度到底卡在哪里
半导体设备对运动部件的核心诉求是"三稳":定位稳、速度稳、温升稳。以晶圆传输机械臂为例,其关节处使用的精密轴套,内孔公差通常要求在±1μm以内,同轴度不超过2μm。如果加工时热处理变形控制不当,或磨削余量分配不均,轴套内孔就会呈现微小的椭圆或锥度——这种误差在装配后会被直线轴承和精密导轨放大,表现为机械臂末端抖动超过允许范围。
另一个容易被忽视的环节是配合间隙。精密衬套与轴的间隙若因加工偏差偏离设计值,在真空环境下润滑膜无法稳定建立,磨损速率会成倍上升。这也是为什么半导体设备厂商对轴套供应商的制程能力指数(Cpk)要求普遍在1.67以上。
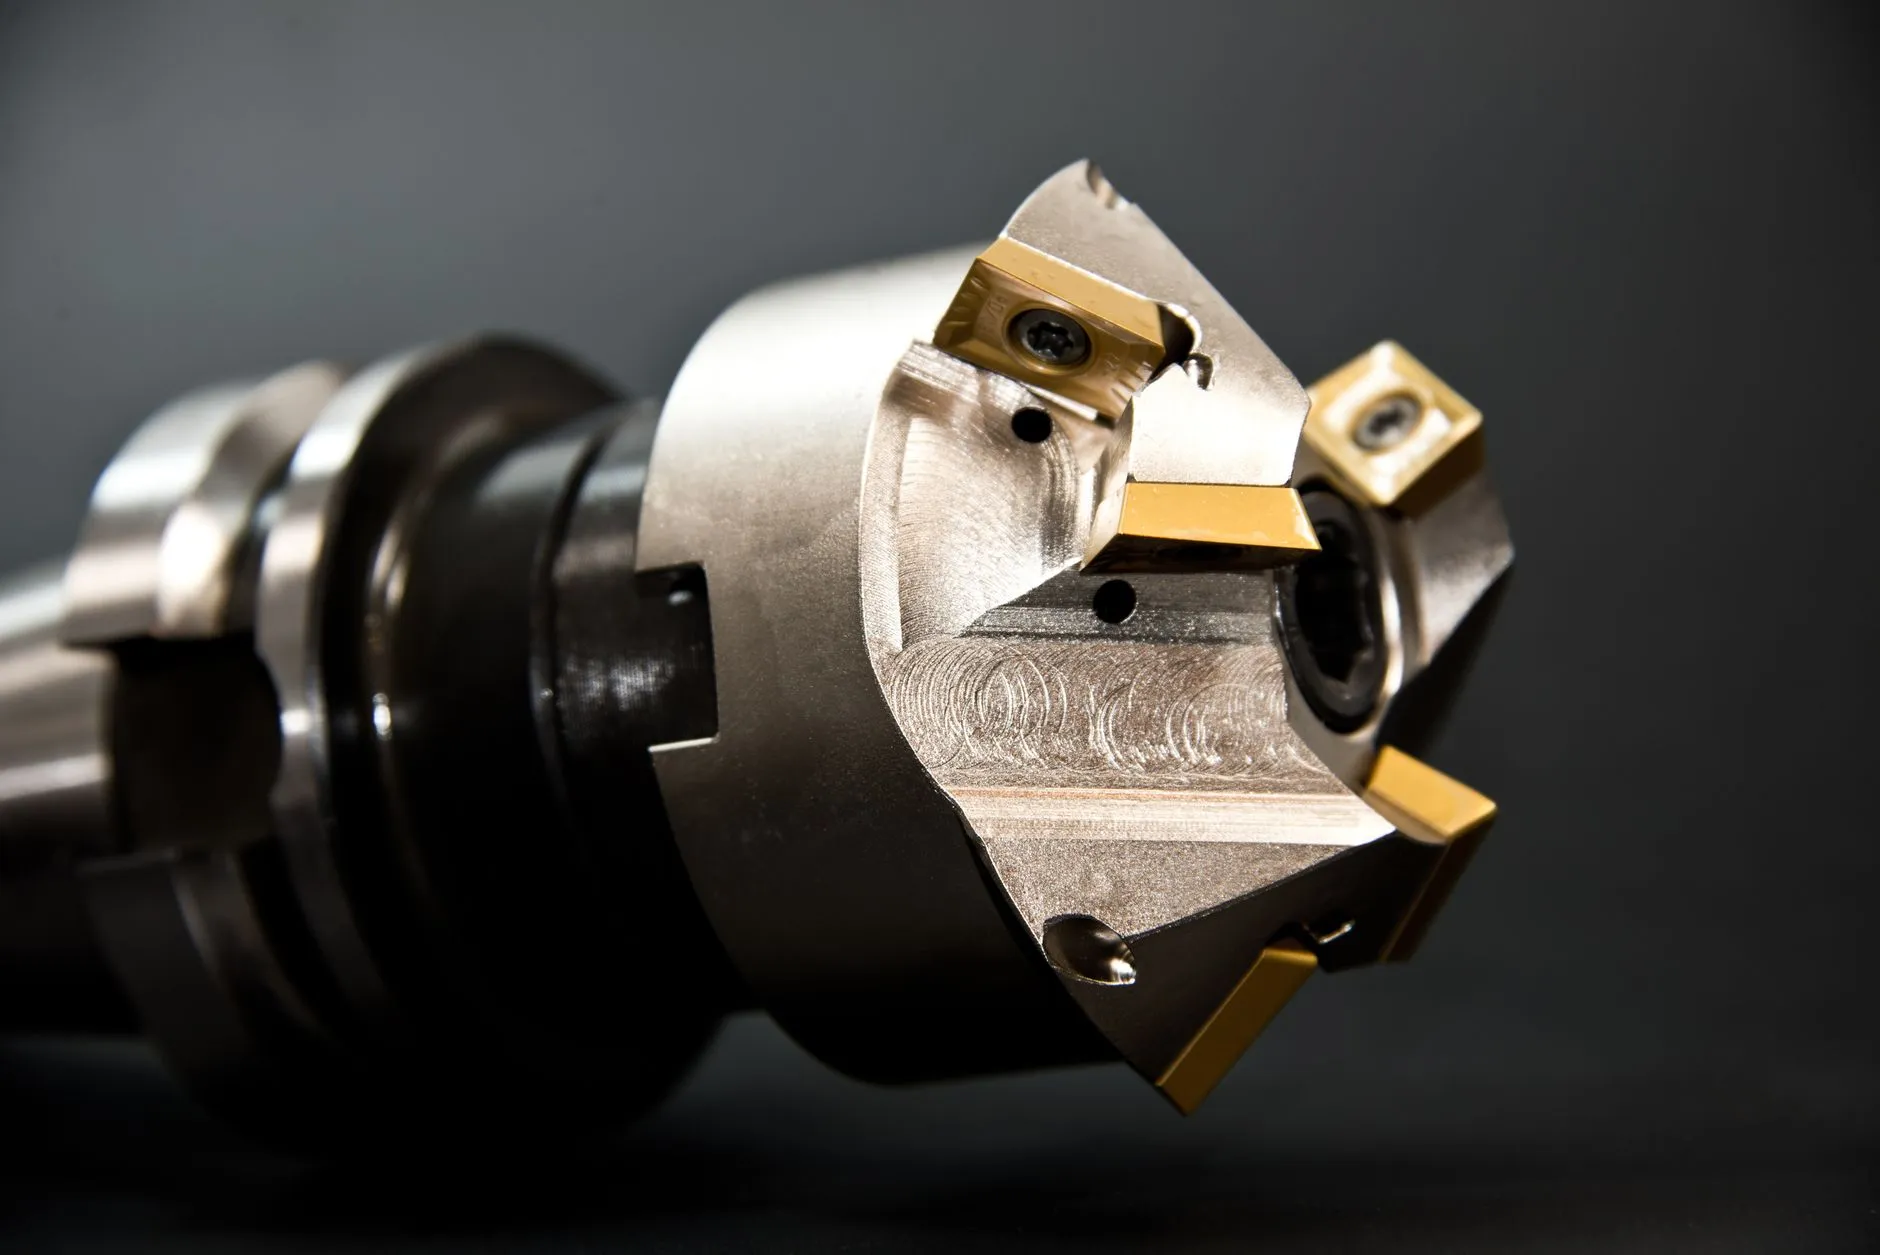
从材料到检测的精度保障链
要稳定做到微米级,单靠一台高精度磨床远远不够。我们梳理了一条可执行的精度保障链:
- 材料批次一致性管控:选用高氮不锈钢或陶瓷涂层材料时,每批来料需做硬度与金相抽检,避免因材料杂质导致磨削后表面出现微凹坑。
- 热处理与时效工序:粗加工后安排去应力退火,半精加工后增加深冷处理,将残余奥氏体含量控制在5%以下,防止长期使用中的尺寸漂移。
- 磨削参数与在线补偿:内圆磨削时,砂轮线速度、进给量与火花延时需根据孔径实时调整。配合在线气动量仪,每加工5件自动补偿一次砂轮磨损。
- 终检与配对:三坐标测量仪全检内孔圆柱度,并与滚珠丝杠或精密导轨的安装面进行配对标记,确保现场装配时无需二次修配。
这套流程的关键在于:把精度控制前移到每一道工序,而不是靠终检挑废品。
实践中的两个可操作建议
对于设备厂家的工艺工程师,我们建议在图纸评审阶段就明确精密轴套的功能公差带,而非仅标注理论尺寸。例如,将内孔公差与配合轴的实测尺寸挂钩,采用分组装配策略,可降低30%以上的废品率。另外,在洁净室装配环境中,轴套入座前用超声清洗去除磨屑残留,能显著减少早期磨损故障。
对于采购端,评估供应商时不妨关注其是否具备在线检测数据追溯能力。一批轴套的磨削参数、补偿记录与终检报告若能一一对应,说明制程受控程度较高。上海紫霖精密机械有限公司在精密轴套与精密衬套的批量加工中,已实现关键尺寸100%在线分选,并为半导体客户提供配对报告。
精度竞争的下一个赛点
随着半导体设备向更高产能演进,轴套类零件的精度需求正从微米级向亚微米级过渡。陶瓷化、涂层化以及集成传感功能的智能轴套,可能在未来几年改变现有的装配逻辑。但无论技术如何迭代,制程稳定性始终是精密加工企业的核心壁垒——它不是某一台设备的参数,而是一整套从材料到检测的闭环能力。