上海紫霖精密轴套加工精度可达微米级,保障半导体设备稳定运行
当公差带收窄到微米,半导体设备才谈得上“稳定”
半导体制造设备对运动部件的苛刻要求,远超一般工业场景。光刻机、刻蚀机与薄膜沉积设备中,任何一处回转或直线运动若存在毫厘之失,轻则影响晶圆均匀度,重则导致整批良率崩塌。上海紫霖精密机械有限公司深知,精密轴套与精密衬套作为基础支承元件,其加工精度直接决定了设备在长周期运行中的一致性——这种一致性,正是良率竞争时代的隐性护城河。
微米级精度并非“磨”出来那么简单
实现轴套内孔圆度≤1.5μm、圆柱度≤2μm,需要从材料预处理阶段就介入控制。我们选用高碳铬轴承钢或渗碳钢,经深冷处理消除残余奥氏体,再通过多道次超精研磨使表面粗糙度达到Ra0.05~0.1μm。这一过程中,精密导轨的基准面直线度必须同步控制在3μm/500mm以内,否则轴套安装后的实际回转轴线会发生偏斜。值得注意的是,磨削热导致的局部金相变化往往被忽视——紫霖在精磨工序后增加24小时时效稳定,确保尺寸不随环境温度漂移。
另一个常被低估的维度是直线轴承的保持架窗口精度。若窗口宽度偏差超过±0.015mm,钢球循环时会产生周期性振动,在高速往复工况下演变为微动磨损。我们的做法是采用慢走丝切割保持架,配合激光干涉仪逐窗口检测,将钢球直径分组差压缩到0.5μm以内,从而保证运行噪音低于62dB(A)。
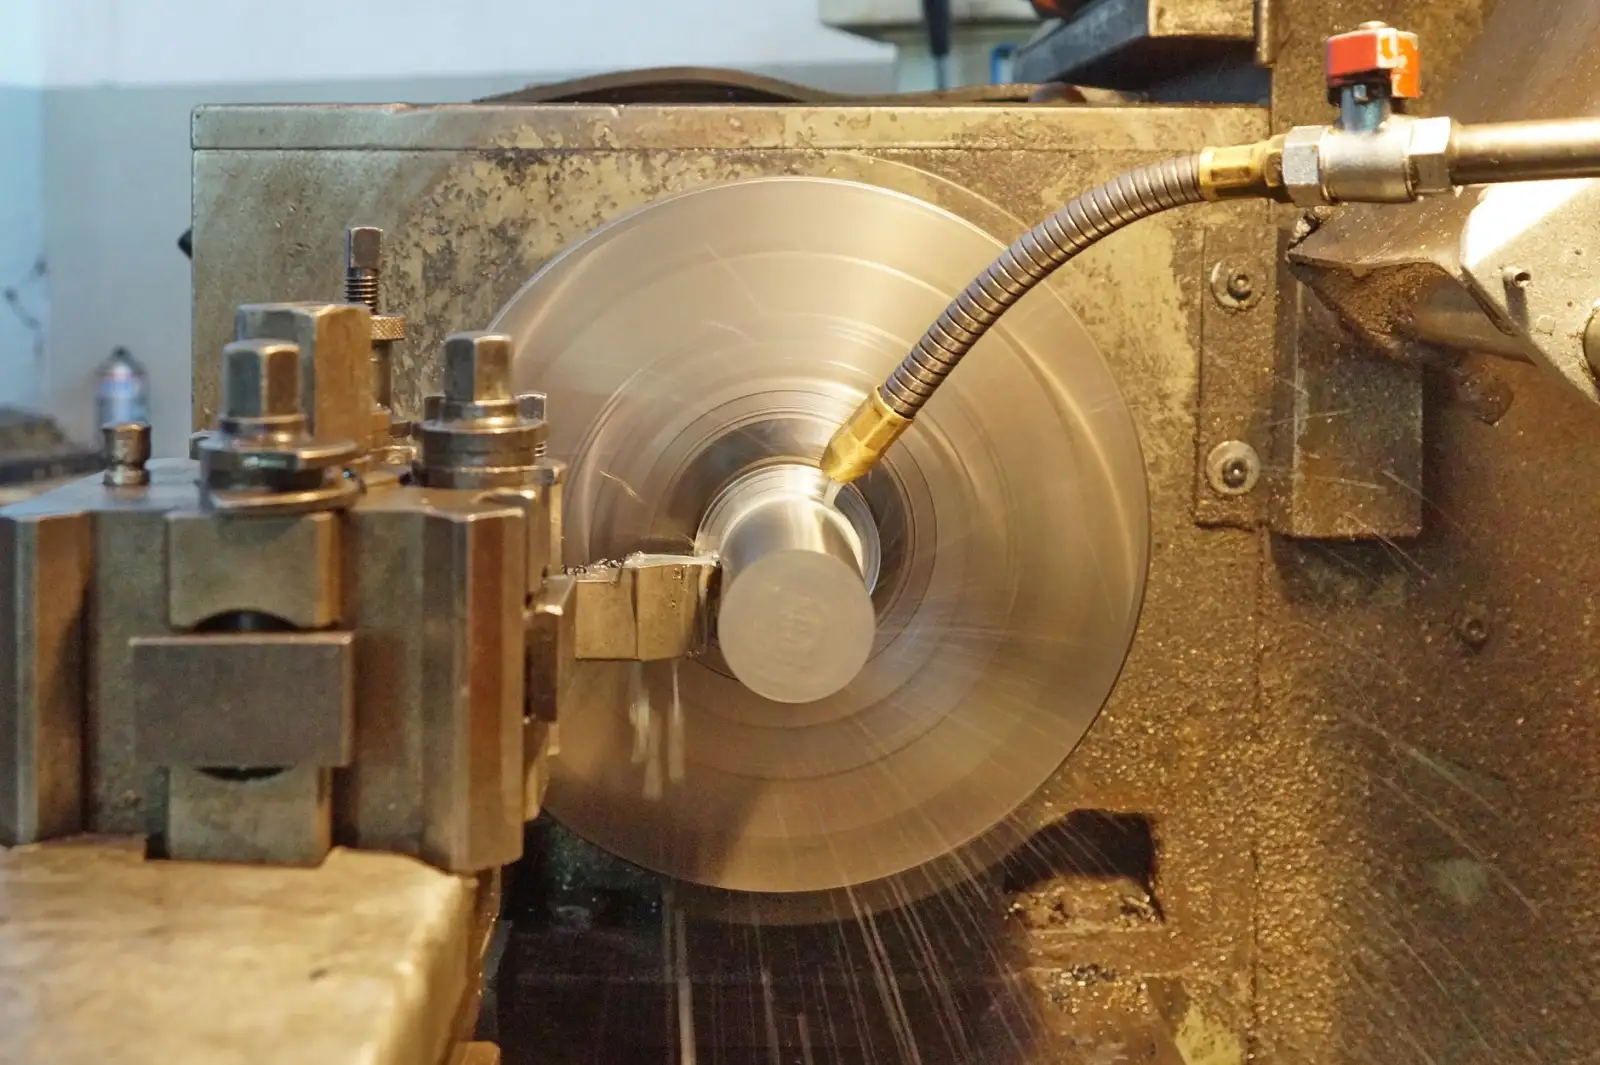
数据对比:为什么普通加工无法满足半导体级要求?
- 圆度误差:普通磨床0.008mm vs 紫霖超精研磨0.0015mm,误差缩小81%
- 表面粗糙度:常规Ra0.4μm vs 镜面级Ra0.06μm,接触疲劳寿命提升约3.2倍
- 尺寸散差:批次内Cp值从1.0提升至1.67以上,彻底消除装配选配环节
至于滚珠丝杠与轴套的配合,我们建议客户关注预压扭矩的衰减曲线。紫霖提供实测的扭矩-转角图谱,确保在500万次循环测试后,预压力损失不超过初始值的8%。这背后是对螺纹滚道轮廓采用三坐标扫描,将接触角偏差控制在±4′以内——唯有这样的配合,才能让半导体设备的定位重复精度稳定在±1μm。
安装环节的三个容易被忽视的细节
- 轴套压装时需采用液压缓压方式,避免冲击载荷破坏内孔与端面的垂直度(要求≤0.002mm);
- 精密衬套安装后必须进行温升跑合,从25℃升至60℃过程中监测热位移量,确保热对称设计有效;
- 润滑油脂需选用低析出型全氟聚醚,避免挥发性有机物污染晶圆腔体。
在产线实际应用中,我们曾协助一家刻蚀设备厂商将轴套更换周期从6个月延长至14个月,同时将设备平均故障间隔时间提升至2000小时以上。这组数据背后,是材料、几何精度与表面工程协同作用的结果——而紫霖精密机械将每一环节的工艺参数固化于SOP中,确保批量交付的一致性。
半导体设备向更先进制程演进,对精密轴套、精密衬套等关键部件的精度余量要求只会更严苛。上海紫霖精密机械有限公司专注高精度零部件加工,微米级公差已写入标准能力范围。若您正面临运动部件磨损过快或定位精度漂移的困扰,不妨与我们探讨如何通过基础元件的精度升级来重构设备稳定性边界。