直线轴承与精密导轨的配合间隙控制及其对设备运行稳定性的影响
在精密传动系统中,直线轴承与精密导轨的配合间隙往往被低估,但它直接决定了设备的运行精度、振动水平与使用寿命。间隙过大,负载下导轨副产生偏摆,加工表面出现波纹;间隙过小,摩擦阻力急剧上升,温升导致热变形,精度反而加速衰减。这个"微米级窗口"的控制能力,是衡量一家精密部件供应商工艺水平的核心指标。
一、配合间隙的三种状态与判定依据
工程实践中,直线轴承与精密导轨的配合间隙通常分为三种状态:
- 正间隙(有预留间隙):适用于高速轻载场合,允许润滑膜形成,但刚性较低,定位重复性一般在±0.01mm以上。
- 零间隙:通过精密轴套与精密衬套的尺寸配对实现,兼顾一定刚性与运动顺畅性,是多数数控设备的默认选择。
- 负间隙(预紧状态):通过增大滚珠直径或调整衬套内径实现过盈配合,刚性最高,但摩擦扭矩显著增加,对滚珠丝杠的驱动力提出更高要求。
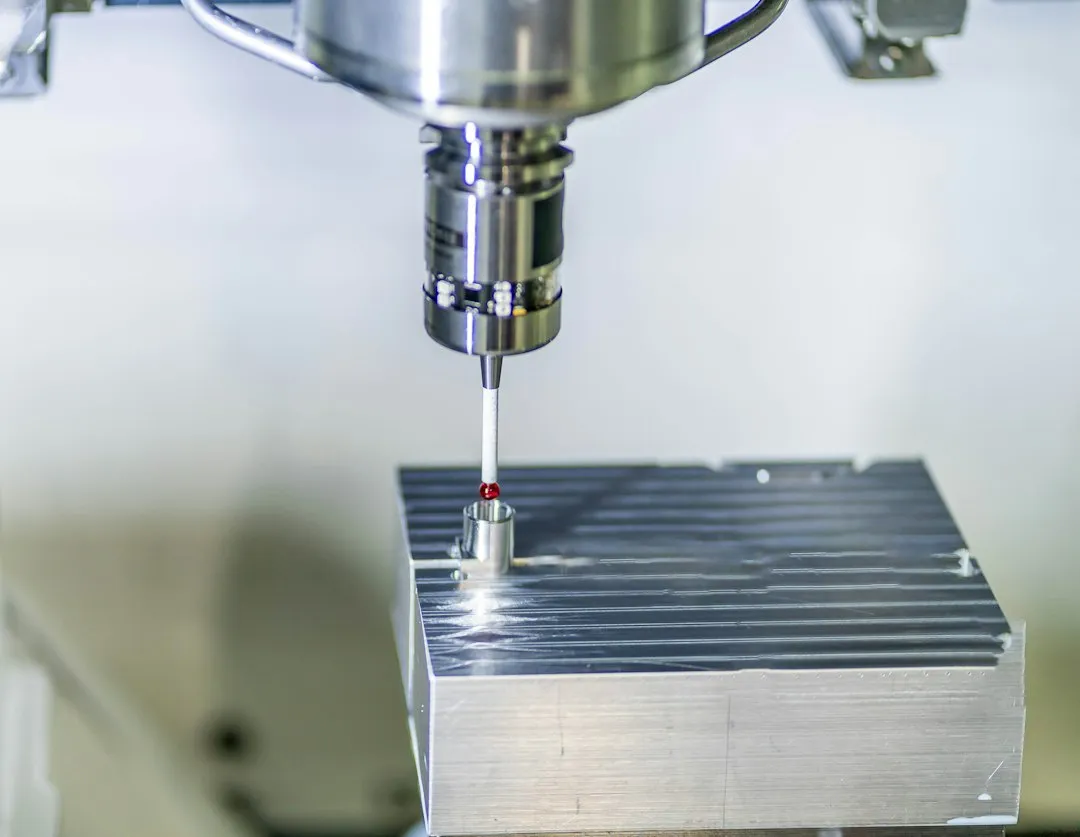
判定配合状态不能只看静态手感。我们建议在装配后用百分表配合加载工装测量径向位移量,结合摩擦扭矩仪读数综合判断。一般数控机床进给轴的目标值:径向间隙控制在0~3μm,摩擦扭矩波动不超过额定值的15%。
二、影响间隙稳定性的关键工艺因素
间隙不是装配完成就一成不变的。以下因素会在运行中改变实际配合状态:
- 衬套材料的热膨胀系数:精密衬套若选用锡青铜,其膨胀系数约为18×10⁻⁶/℃,而钢制导轨约为11×10⁻⁶/℃,温升20℃时配合间隙可能变化2~3μm。高精度场合应优先选用与导轨热匹配性更好的材料,或采用精密轴套与导轨同材质方案。
- 滚珠丝杠的轴向窜动:丝杠预紧力不足时,轴向窜动会通过联轴器传递到导轨副,造成间隙的动态波动。
- 润滑膜的厚度一致性:脂润滑在低速时膜厚不均,会导致局部间隙被"撑开",建议精密导轨采用油润滑或定量脂润滑系统。
这些因素叠加后,原本装配时2μm的间隙可能在连续运行4小时后变为5μm以上,精度等级直接下降一档。
三、案例:某数控磨床进给轴的间隙优化
2024年,一家磨床制造商反馈其进给轴在精磨工序中圆度超差0.008mm。拆解后发现:直线轴承与精密导轨的配合间隙在冷态下为1.5μm,但运行30分钟后因衬套温升膨胀,间隙变为负值,摩擦扭矩从0.12N·m升至0.31N·m,导致伺服电机出现微振,磨削表面产生振纹。
解决方案是更换为带自润滑结构的精密轴套,内径公差收紧至±1μm,同时将滚珠丝杠预紧力从额定值的5%提升至8%。调整后连续运行2小时,间隙波动控制在±0.5μm以内,圆度稳定在0.003mm。
配合间隙控制的本质,是在刚性、摩擦与热稳定性之间找到动态平衡点。对设备制造商而言,与其在装配现场反复修配,不如在选型阶段就与供应商明确热态间隙目标值、润滑方式与负载谱。上海紫霖精密机械有限公司在精密轴套、精密衬套与精密导轨的配对交付中,可依据客户工况提供间隙计算书与预紧方案,从源头减少现场调试的试错成本。