半导体设备精密衬套的微米级加工精度如何保障设备稳定性
半导体制造设备中,晶圆传输机械臂、光刻机工件台、刻蚀腔体升降机构——每一个运动单元的背后,都离不开精密轴套与精密衬套对旋转或直线运动的刚性支撑。当设备运行速度达到0.5 m/s、定位重复精度要求±1μm时,衬套内孔与轴的配合间隙若偏差超过0.5μm,就会直接引发振动、热漂移甚至卡滞。这个微米级的差距,正是设备稳定性的分水岭。
为什么衬套精度会“放大”为整机误差?
在半导体设备中,衬套并非独立零件,而是与精密导轨、直线轴承、滚珠丝杠构成一个刚性传动链。以刻蚀机的电极升降机构为例,衬套内径圆度误差2μm,配合滚珠丝杠导程累积误差,就会在行程末端放大为10μm以上的定位偏差——足以让晶圆边缘的刻蚀均匀性失效。
更隐蔽的是微振动。当衬套内孔表面粗糙度从Ra0.4μm降至Ra0.8μm,摩擦系数会上升约15%,低速爬行现象随之出现。设备在频繁启停的工况下,这种非线性摩擦会激发结构共振,导致运动轴抖动幅度超过3μm。
加工工艺的三个关键控制点
要保证衬套达到P4级甚至P2级精度(内径公差±1μm以内),工艺上必须死磕三个环节。首先是**材料预处理**。常用材料GCr15轴承钢或9Cr18不锈钢,在粗车后需进行深冷处理(-80℃保温2小时)再加回火,消除残余奥氏体,否则磨削后内孔会随时间发生亚微米级变形。
其次是**磨削与珩磨的匹配**。内圆磨削后表面会留下螺旋状的磨痕,直接做珩磨时,油石对螺旋峰的去除量不均匀。我们建议采用“粗磨→半精磨→珩磨→精研”四步法,其中珩磨采用80#碳化硅油石,转速控制在80-120rpm,往复速度与转速比设定为1.5:1,这样能形成交叉网纹储油槽,让配合面在无外部供油时仍能形成油膜。
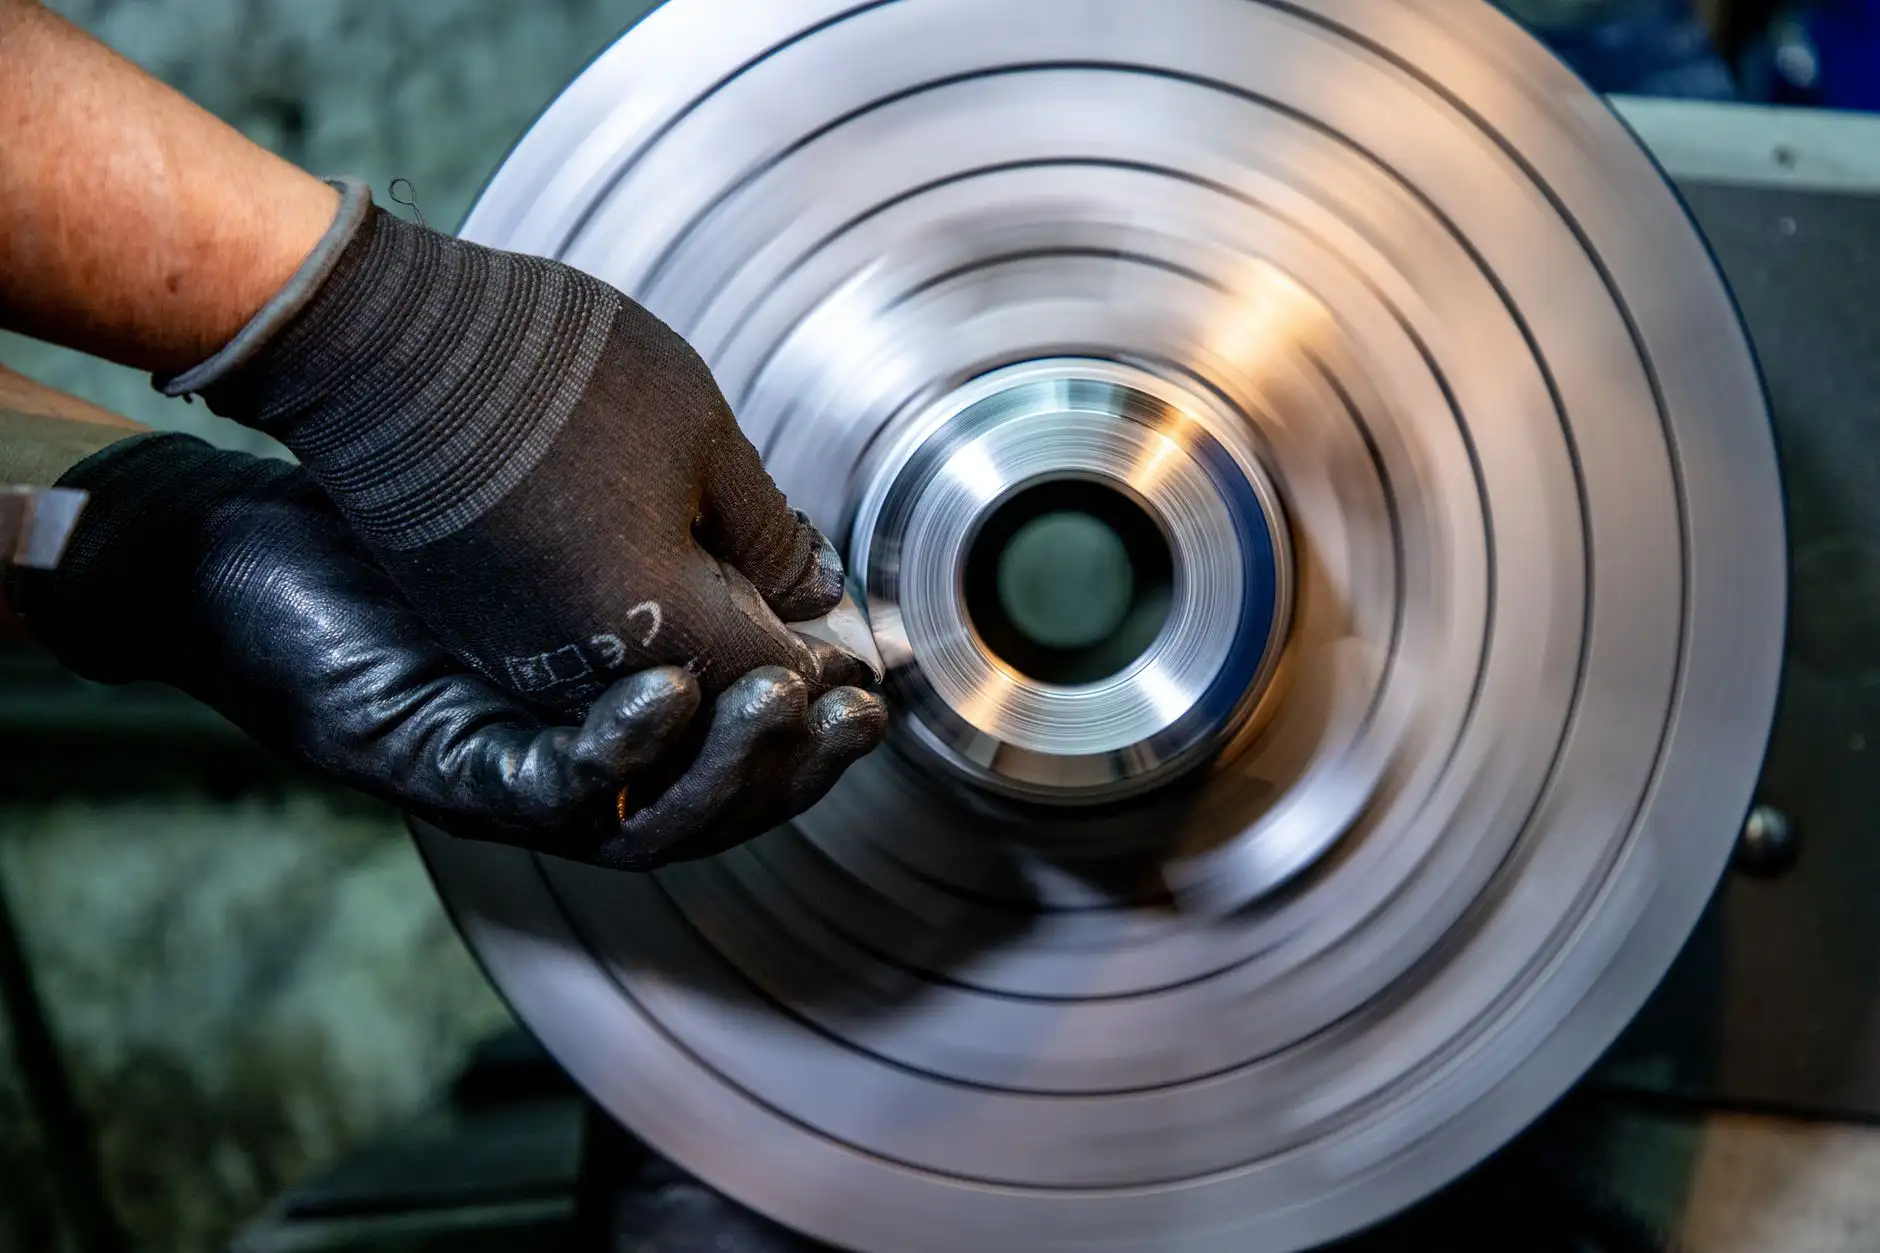
最后是**尺寸闭环控制**。磨削过程中,砂轮磨损会导致内孔尺寸漂移。必须使用在线气动测量仪,每加工5件就自动补偿一次砂轮进给量。以我们加工直径12mm、长度20mm的衬套为例,通过闭环控制,批次内径极差可稳定控制在1.2μm以内。
用数据看不同精度等级的实际差异
我们曾对国产某品牌与进口高端精密衬套做过对比测试,在相同载荷(轴向50N,径向30N)和相同速度(0.2m/s)下:
- 国产普通衬套(内径公差±3μm):温升12℃,运行噪音72dB,寿命约3000小时;
- 进口P2级衬套(内径公差±1μm):温升6℃,噪音58dB,寿命超过8000小时;
- 我们的高端定制精密轴套(内径公差±0.8μm,圆度0.5μm):温升5.5℃,噪音55dB,实测寿命9000小时后间隙变化仅0.3μm。
这组数据说明,精度提升带来的不仅是初始定位精度,更是长期稳定性的保障。当设备在大批量生产时,衬套磨损导致间隙增大,会直接影响直线轴承的载荷分布,进而让精密导轨的滑块产生偏磨,形成连锁失效。
选型与装配的实用建议
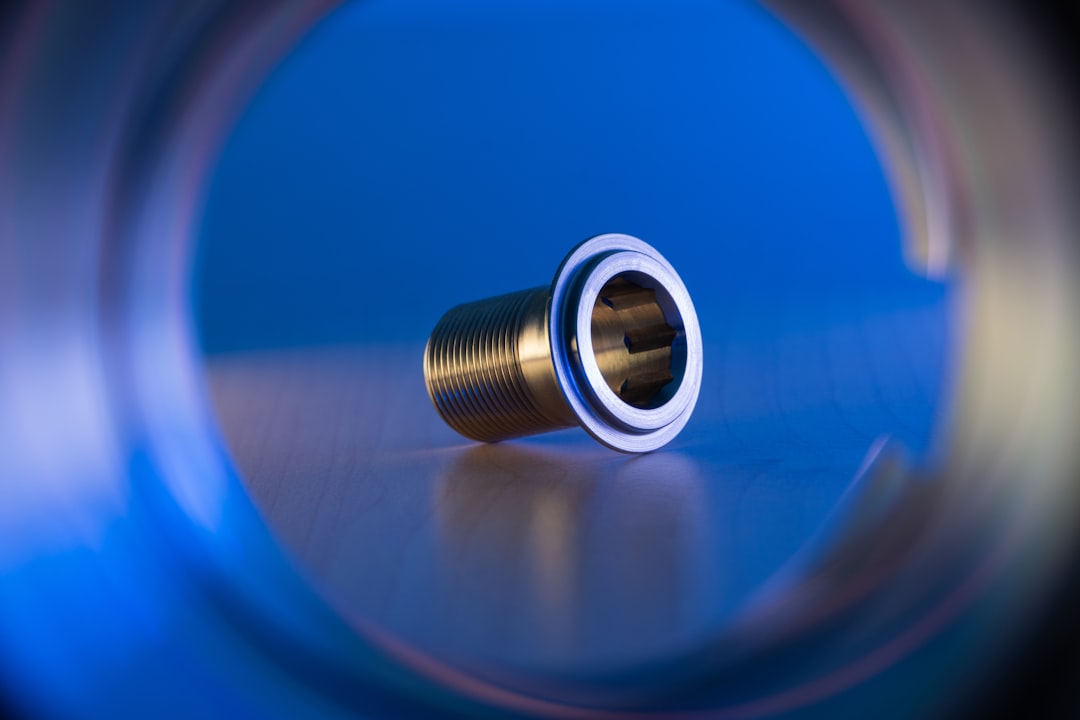
对于设备工程师来说,选型时不要只看内径公差,还要关注衬套的形位公差——特别是端面与内孔的垂直度,建议控制在2μm以内。装配时,禁止用铜锤直接敲击衬套端面,这会造成局部微变形。
正确做法是使用液压压装或温差装配(将衬套置于液氮中冷却至-150℃,等轴套收缩后轻推入座孔,待温度回升后配合面即获得均匀的过盈量)。压装后需检测内孔变形量,若超过0.5μm,则需进行精研修复。
在设备维护周期上,建议每2000小时用内径千分表(精度0.5μm)检测衬套内孔磨损量。若发现磨损速率突然加快,优先检查润滑状态和轴颈的表面粗糙度,而非直接更换衬套——很多时候是轴的硬度不足或油品污染导致。
微米级精度不是“测出来”的,而是“加工出来”并“保持住”的。上海紫霖精密机械有限公司在精密轴套、精密衬套、精密导轨及滚珠丝杠支撑单元上积累了十多年加工数据,每一批产品都附带圆度、圆柱度、粗糙度的全检报告。设备的高效运转,从每一个衬套的稳定支撑开始。