滚珠丝杠在精密仪器传动中的安装调试与精度保持方法
在精密仪器、光学检测平台及半导体封装设备中,滚珠丝杠作为核心传动元件,其安装调试质量直接决定系统的定位精度与重复定位精度。许多工程师在装配环节投入大量精力,却往往忽略了一个事实:滚珠丝杠的精度保持性,从安装那一刻起就已开始衰减。如何通过规范的调试工艺与合理的配套件选型,将精度衰减控制在可接受范围内,是精密传动领域值得深入探讨的课题。
安装基准的建立与配套件匹配
滚珠丝杠的安装精度首先取决于基准面的加工质量。丝杠支撑座安装面与导轨安装面应在同一次装夹中精加工,平面度建议控制在0.01mm以内,否则后续调整将陷入"补偿了径向跳动却放大了轴向窜动"的困境。在支撑端,精密轴套与精密衬套的配合间隙对丝杠端部刚性影响显著——间隙过大导致轴向微动,过小则引发热膨胀卡滞。实践中,角接触轴承组配预紧后,端部径向跳动应稳定在0.005mm以下。
丝杠螺母座与工作台的连接同样关键。直线轴承或精密导轨与丝杠的平行度若偏差0.02mm/300mm以上,运行中会出现周期性阻力波动,加速滚道磨损。建议在装配时以导轨为基准,用千分表沿全行程检测丝杠轴线与导轨的平行度,逐段调整支撑座垫片厚度。
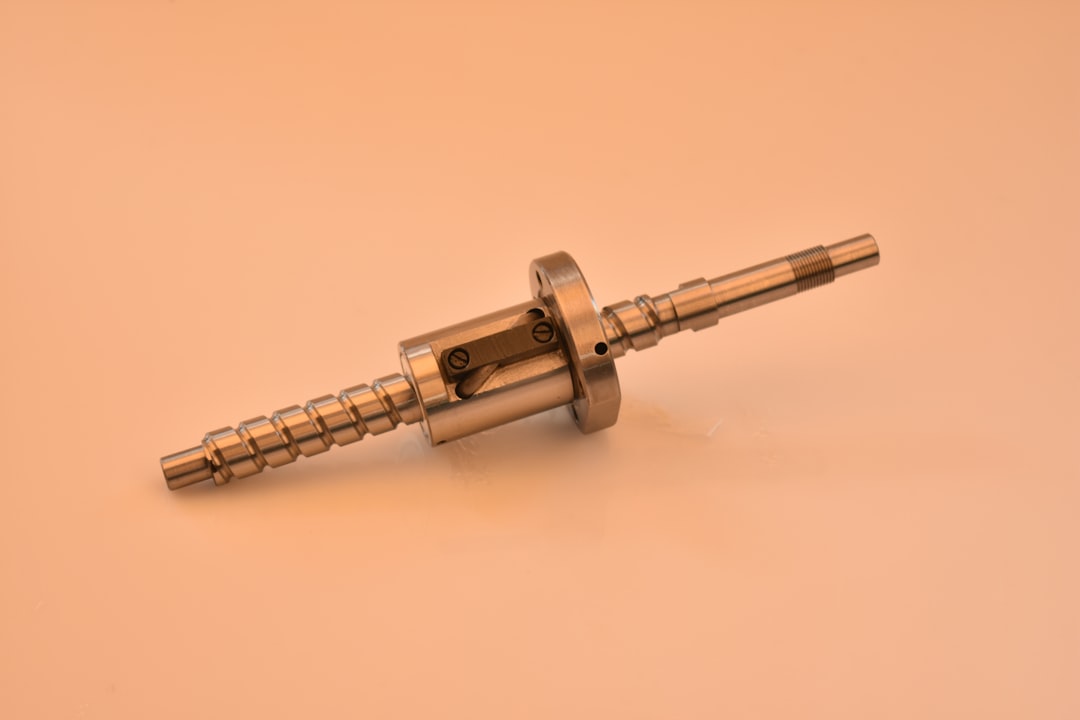
预紧力调整与热平衡控制
滚珠丝杠的预紧方式分为双螺母预紧与单螺母变位预紧两类。精密仪器中常用双螺母垫片预紧,预紧力一般取额定动载荷的5%~8%。预紧力过小,轴向间隙无法消除;过大则温升加剧,丝杠热伸长量在1m行程上可达0.02~0.03mm,足以让定位精度超差。
调试时应遵循以下步骤:
- 空载运行丝杠往复运动30分钟,用红外测温仪监测螺母座温度,温升超过5℃需降低预紧力;
- 在丝杠两端安装位移传感器,记录冷态与热平衡后的轴向伸长量;
- 通过数控系统螺距补偿功能,将热伸长量映射至补偿表,实现动态修正。
精度保持的日常维护要点
安装调试完成后,精度保持依赖润滑与防护的持续性。润滑脂的基油黏度应与丝杠转速匹配,高速工况下建议选用黏度等级32~46的锂基脂,补充周期不超过2000小时。防护方面,折叠式防护罩与刮屑板的组合能有效阻挡切屑与粉尘进入滚道——颗粒物一旦嵌入,滚珠通过时的压痕将成为永久性精度损失源。对于洁净环境中的精密仪器,可考虑在精密导轨与丝杠周围设置正压气幕,形成微环境隔离。
常见问题中,定位精度周期性波动多与丝杠弯曲或联轴器偏心有关;反向间隙突然增大则需检查预紧垫片是否疲劳失效。定期用激光干涉仪检测定位精度与重复定位精度,建立精度衰减趋势档案,比故障后维修更具工程价值。
滚珠丝杠的精度不是靠单一零件保证的,而是安装基准、预紧工艺、热管理与维护策略共同作用的结果。在配套件选型上,精密轴套、精密衬套与直线轴承的尺寸一致性,往往比丝杠本身等级更能决定系统最终表现。上海紫霖精密机械有限公司在精密传动配套领域积累了丰富的工艺数据,可为客户提供从选型到调试的系统性技术支持。