精密轴套与精密衬套的选型要点:从材质、公差到配合面的技术解析
在精密传动与导向系统中,精密轴套和精密衬套常被视为"小件",但它们对整机精度、寿命与维护周期的影响远超其体积占比。很多设计人员在选型时只关注内径尺寸,忽略了材质匹配、公差带分布与配合面粗糙度之间的耦合关系,导致装配后出现早期磨损、爬行或异响。上海紫霖精密机械有限公司在长期配套服务中积累了大量失效案例,本文从工程视角拆解选型的关键变量。
材质选择:不是越硬越好
精密轴套的材质决策取决于载荷类型与润滑条件。高碳铬轴承钢(如GCr15)经淬火回火后硬度可达HRC60以上,适合高转速、轻载荷工况;铜基合金(锡青铜、铝青铜)则凭借嵌入性和导热性,在边界润滑或微量污染物环境中表现更稳。值得注意的是,硬度差设计是容易被忽视的原则——轴与套之间应保持适度硬度梯度,避免同硬度对磨造成胶合。
对于腐蚀性或洁净环境,工程塑料衬套(如PEEK、PTFE复合材料)具备自润滑优势,但其承载能力有限,需核算PV值。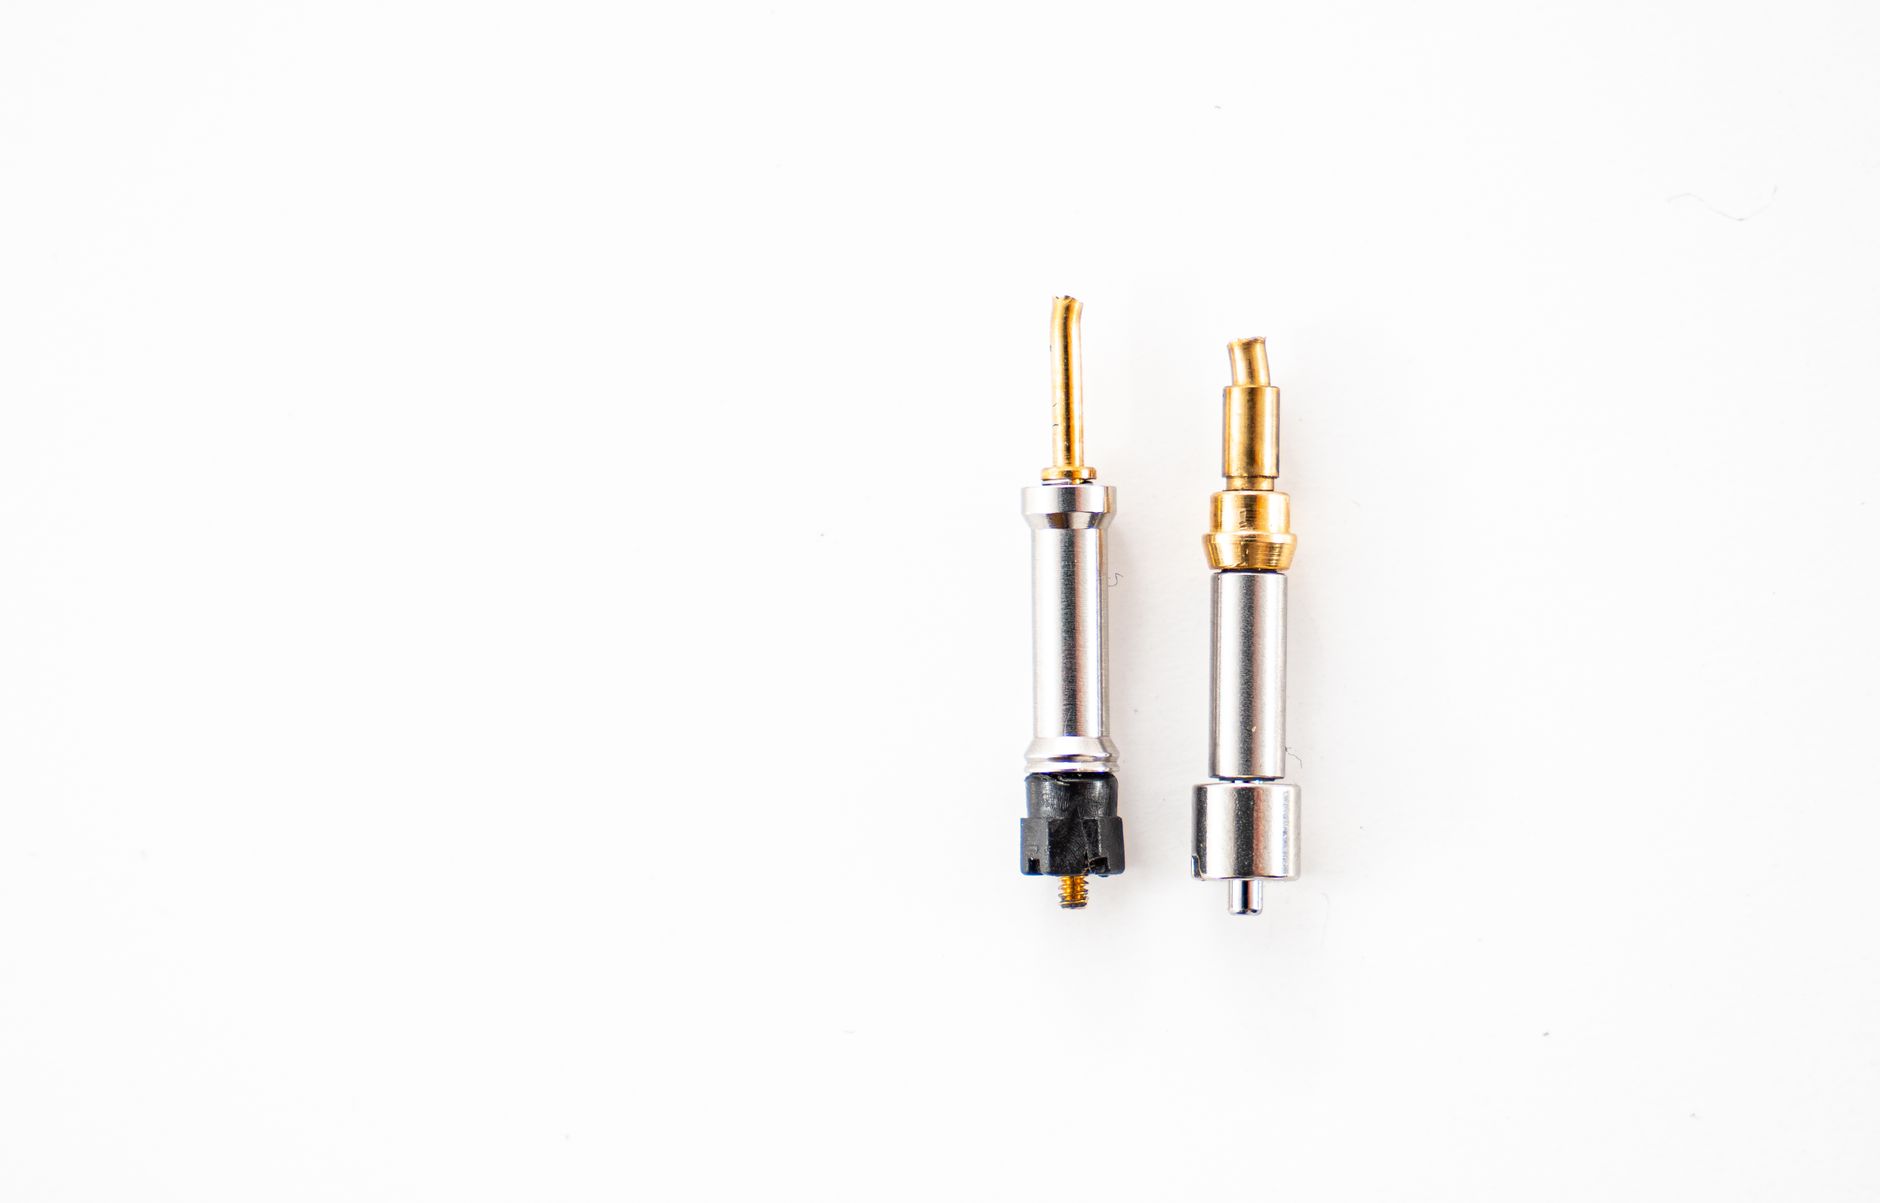
公差与配合:公差带的位置比数值更关键
选型图纸上标注"Φ20H7"并不足以保证装配性能。精密衬套的配合设计需同时控制三个层面:内径与轴的间隙配合、外径与座孔的过盈量、以及同轴度误差的累积。实践中,过盈量过大会使衬套内孔收缩,破坏预设间隙;过盈不足则在高频往复中产生微滑移。
- 间隙配合:适用于需频繁拆装或热膨胀差异大的场合,建议按H7/g6控制;
- 过渡配合:用于定位精度要求高的直线轴承安装位,配合面粗糙度Ra≤0.8μm;
- 过盈配合:需校核座孔壁厚与材料屈服强度,避免装配后内孔失圆。
与滚珠丝杠支撑端的轴承座配合时,衬套外径公差通常收紧至IT5级,并标注圆柱度要求,这一点在高速运动模组中尤为关键。
配合面工艺:粗糙度与形位公差的协同
配合面的微观形貌直接影响油膜建立与磨损速率。精密轴套内孔经珩磨或精镗后,Ra控制在0.2~0.4μm可兼顾储油与承载;过低的粗糙度反而不利于润滑剂滞留。形位公差方面,薄壁衬套压装后易产生椭圆变形,建议在自由状态下将圆度控制在直径公差的1/2以内,并在装配工艺中采用导向心轴。
数据对比可说明问题:某自动化产线将衬套内孔Ra从1.6μm降至0.4μm、圆柱度从8μm收紧至3μm后,直线轴承配合段的温升下降约12℃,磨损寿命延长近1.8倍。这类改善并不依赖更换材料,而是配合面工程的精细化结果。
精密轴套与精密衬套的选型,本质是在材质、公差与表面质量之间寻找与工况匹配的平衡点。脱离实际载荷谱和装配工艺谈精度等级,往往造成成本浪费或性能不足。上海紫霖精密机械有限公司建议在选型阶段同步提供轴件实测尺寸与工况参数,以便进行配合链的整体校核,让每一个配合面都服务于系统的长期稳定性。