精密轴套与精密衬套的选型要点及微米级加工精度控制方法
在精密传动与导向系统中,一个看似简单的配合件往往决定了整台设备的重复定位精度。很多工程师在选型阶段容易把注意力集中在精密导轨或滚珠丝杠的等级上,却忽略了轴套与衬套的匹配合理性,导致装配后出现爬行、异响或精度衰减过快的问题。
选型前必须厘清的两个变量
精密轴套与精密衬套的核心差异在于承载方向与配合逻辑。轴套通常用于旋转运动场景,强调内孔与轴的间隙控制;衬套则更多出现在直线往复或导向工况中,与直线轴承形成互补或替代关系。选型时绕不开两个硬指标:径向游隙和材料线膨胀系数。
以铝合金壳体配钢制衬套为例,若工作温升达到40℃,配合间隙的变化量可能超过设计游隙的30%。这不是靠装配经验能弥补的,必须在图纸阶段就做补偿计算。
微米级精度的三个控制节点
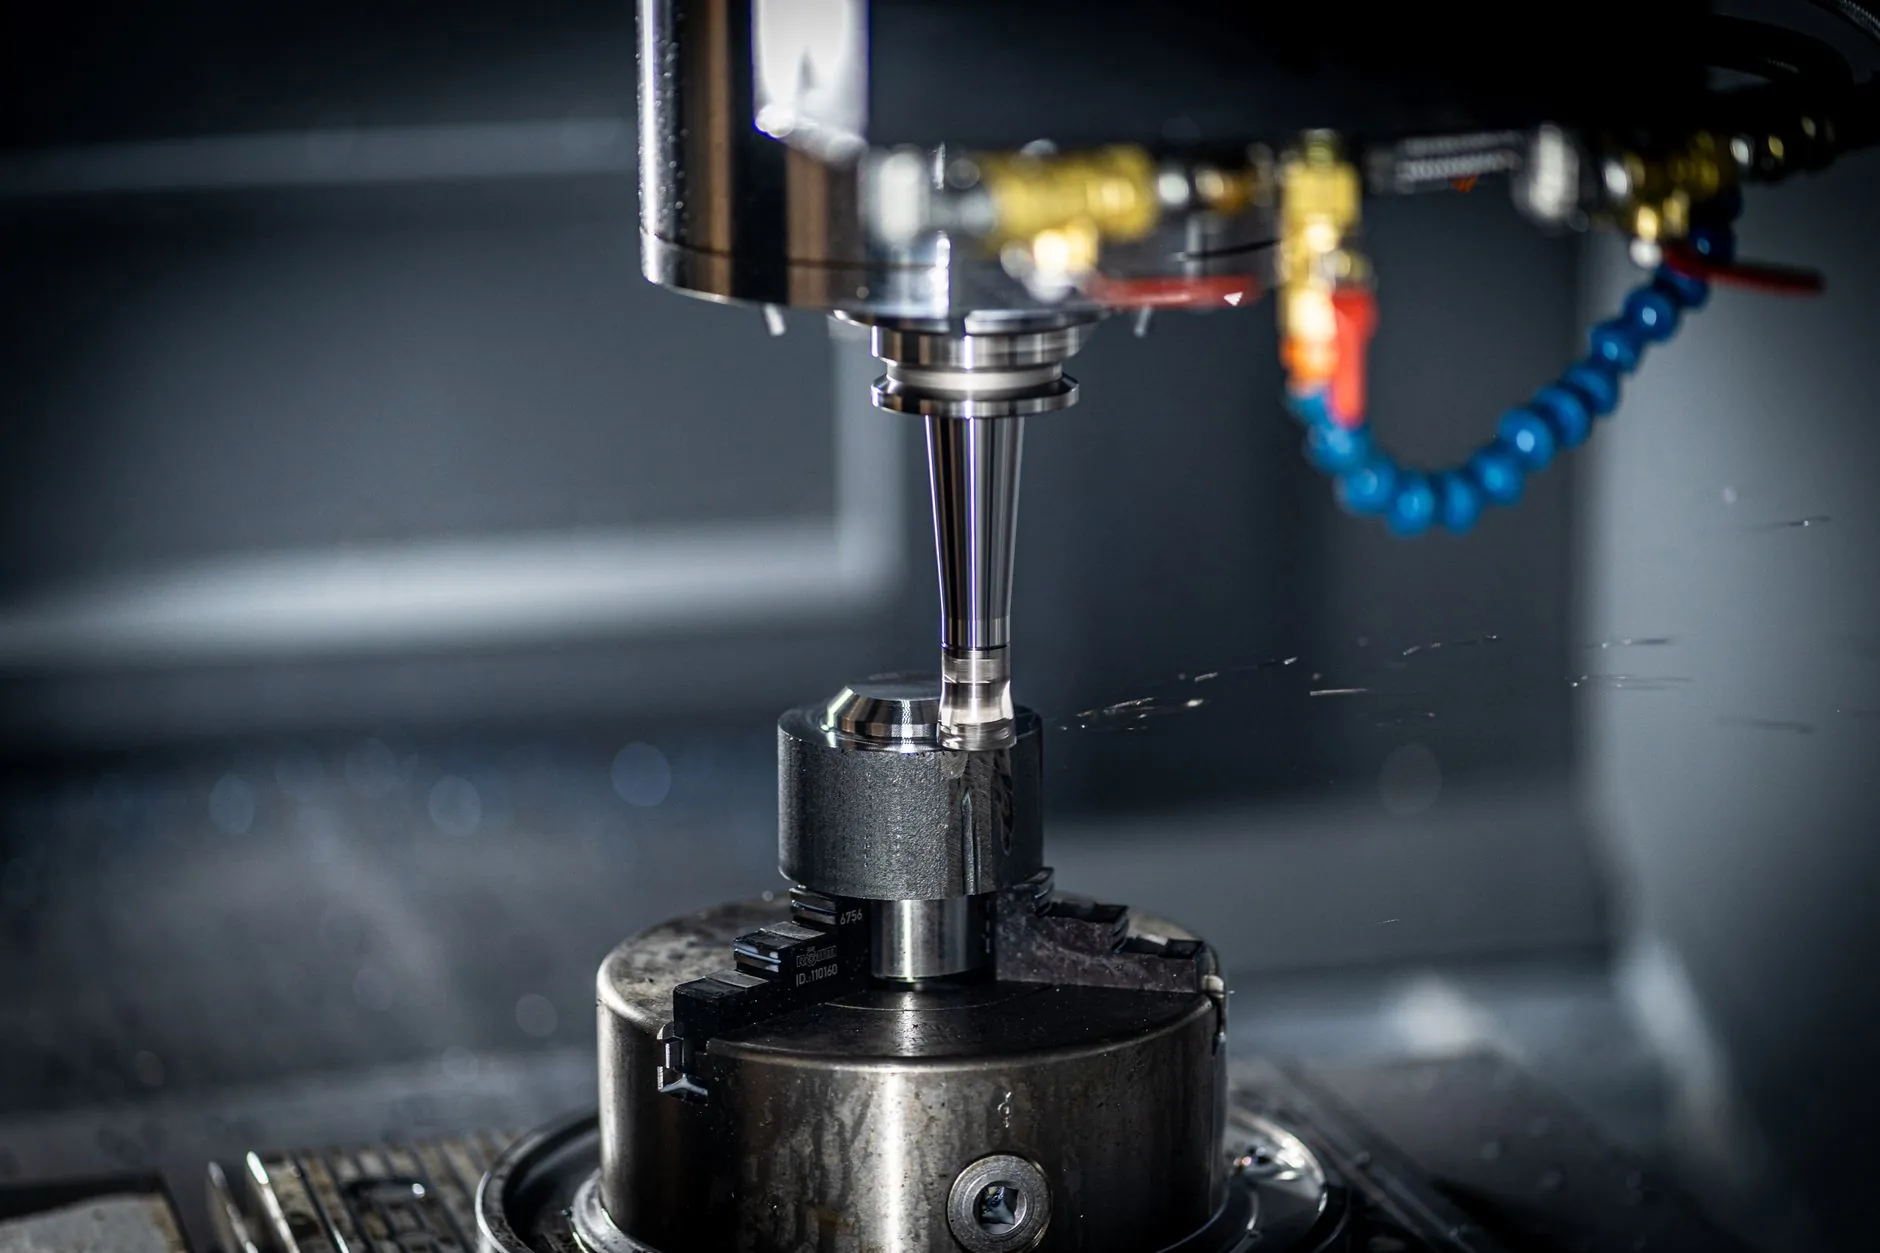
从毛坯到成品,精密轴套的内孔公差带常被压缩到±1.5μm以内。实现这一目标需要抓住三个节点:
- 粗加工后的应力释放:不少企业省去这道工序,结果精镗后放置24小时,圆度就超差0.5μm以上。
- 磨削参数与冷却策略:CBN砂轮线速度控制在80m/s左右时,配合高压内冷,可有效抑制烧伤与微裂纹。
- 检测基准的统一:三坐标与气动量仪的测量结果若不一致,优先排查基准面的平面度,而非怀疑设备本身。
实际生产中,环境温度每波动1℃,100mm长的钢制件尺寸变化约1.2μm。恒温车间的必要性,取决于你承诺的精度等级。
配合面的表面粗糙度不该被忽视
Ra0.2与Ra0.4的孔壁,在低速重载下的油膜保持能力差异显著。精密衬套的内孔若只追求尺寸精度而放松粗糙度,跑合阶段的磨损量可能翻倍。建议在图纸上同时标注尺寸公差与粗糙度上限,而不是留给工艺部门自行判断。
应用端的趋势变化
近两年,半导体封装设备与医疗机器人对精密轴套的需求明显向两个方向分化:一是超小口径(内径<3mm)且壁厚不足0.5mm的薄壁件,二是大口径轻量化结构。前者考验装夹变形控制,后者对材料均匀性提出更高要求。与此同时,精密导轨与滚珠丝杠的集成度越来越高,衬套作为补偿环节的角色反而更关键——它需要主动吸收安装面的微小偏差,而不是把问题传递给更贵的部件。
选型不是查表,精度控制也不是单一工序的事。把配合逻辑想清楚,比事后调整来得划算。