精密轴套与精密衬套的配合间隙设计:微米级加工精度的技术解析
在精密传动与导向系统中,精密轴套与精密衬套的配合间隙往往决定了整个机构的运动精度和寿命。以常见的φ20mm轴配合为例,当间隙从8μm收窄到3μm时,直线轴承的径向跳动可降低40%以上,但摩擦扭矩会上升约25%。这个矛盾点,正是微米级加工精度需要解决的核心问题。
配合间隙的三大设计变量
间隙设计不是查表选一个数字那么简单。真正影响配合效果的,是以下三个变量的耦合:
- 材料热膨胀系数差:钢轴配青铜衬套,温升30℃时间隙变化约2-4μm;若换成钢配钢,变化量可控制在1μm以内。
- 表面粗糙度与轮廓度:Ra 0.2与Ra 0.05的配合面,实际有效间隙可能相差1.5-3μm。
- 负载方向与大小:径向负载会导致轴与套的弹性变形,高速场景下还需计入离心膨胀。
忽略任何一个变量,装配后的实际间隙都可能偏离设计值50%以上。
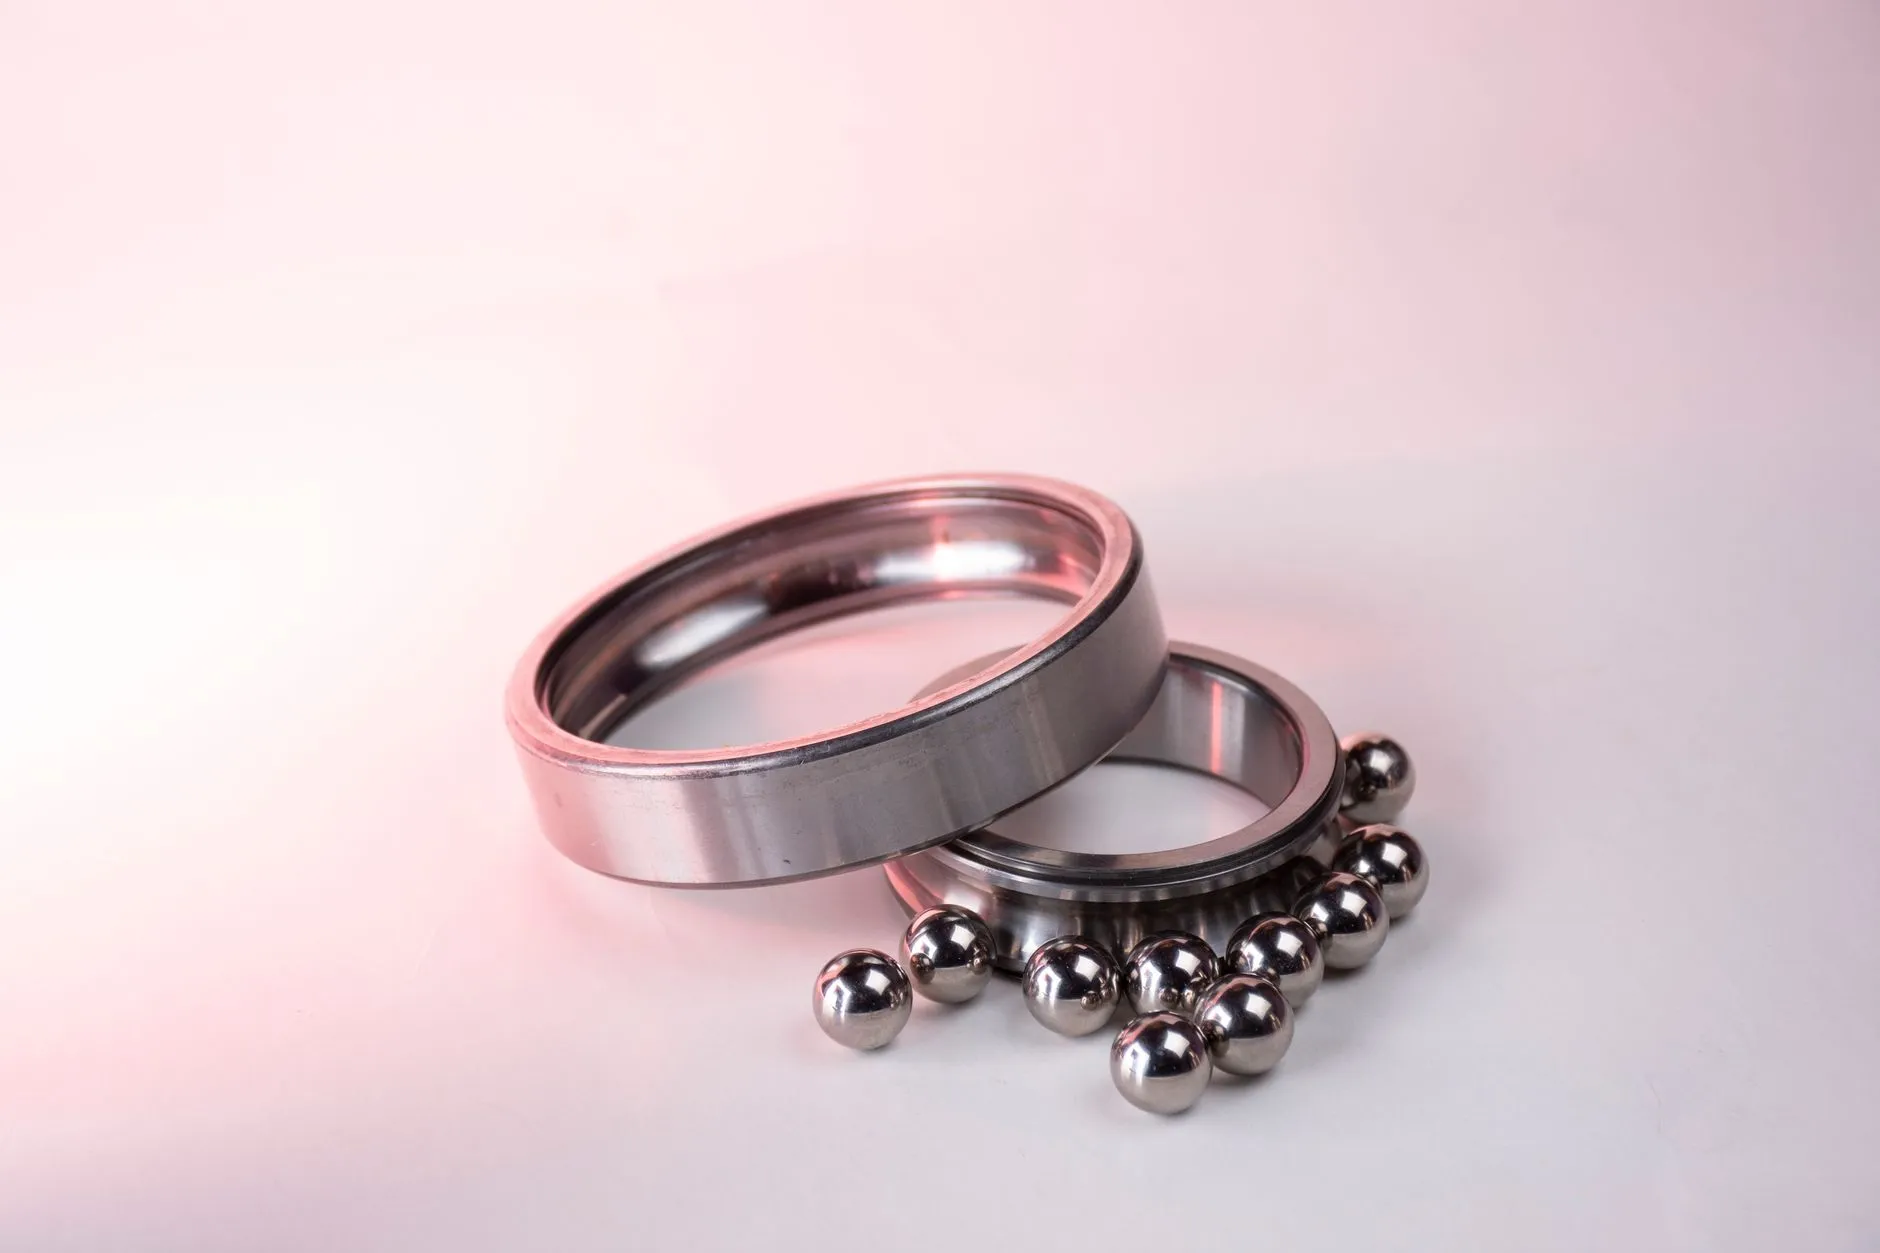
微米级加工的工艺控制要点
要实现3-5μm的稳定配合间隙,加工环节必须做到三件事:尺寸精度、形状精度、表面完整性。以精密轴套内孔加工为例,研磨余量通常控制在3-5μm,研磨液粒度选用W1.5-W3,进给速度低于0.5m/min。内孔圆柱度需达到1μm以内,否则局部间隙会放大2-3倍。
对于精密导轨和滚珠丝杠的配套衬套,还需要考虑预紧力与间隙的匹配。过盈量每增加1μm,启动摩擦力矩约上升8%-12%。因此,高端场景更倾向于采用可调间隙结构,而非固定过盈配合。
检测环节的常见误区
很多工厂用气动量仪测内径,却忽略了圆度对配合的影响。建议同时使用圆度仪和表面轮廓仪,将内孔分为至少8个截面评估。对于直线轴承的衬套,还要增加径向全跳动检测,确保装配后轴心轨迹偏差不超过2μm。
另一个容易被忽视的点是清洁度。5μm以上的颗粒残留在配合面,等效于间隙增加1-2μm。装配前超声清洗加百级洁净环境,是稳定实现微米级配合的必要条件。
应用案例:高速贴片机轴套配合优化
某贴片机Z轴原采用φ16mm钢轴配青铜精密衬套,设计间隙6-8μm。实际运行200小时后出现0.02mm的径向松动,贴装精度从±15μm恶化到±35μm。分析发现:温升导致间隙缩小至2μm,磨损加剧;停机冷却后间隙又恢复到10μm以上,形成恶性循环。
优化方案改为钢轴配GCr15精密轴套,间隙设计为4±1μm,表面粗糙度Ra≤0.1,并增加每500小时补充一次低温润滑脂的维护策略。改造后连续运行2000小时,径向间隙变化控制在1.5μm以内,贴装精度稳定在±18μm。
微米级配合间隙的本质,是在摩擦学、材料学和制造精度之间找到动态平衡点。对于精密轴套、精密衬套以及配套的精密导轨、直线轴承和滚珠丝杠系统,建议将间隙设计值与实际工况的温升、负载、速度进行联合仿真,而非依赖静态经验值。上海紫霖精密机械有限公司在微米级轴套衬套加工领域积累了多年工艺数据,可为客户提供从间隙设计到成品检测的全链路技术支持。