半导体设备中精密轴套与精密衬套的微米级加工精度控制方案
在半导体前道设备中,晶圆传输机械手的定位精度往往要求在±1μm以内,而承担旋转与直线导向功能的精密轴套与精密衬套,其内孔公差、同轴度与表面粗糙度直接决定了整机的运动重复性。很多设备工程师在调试EFEM或涂胶显影模块时发现,即便伺服电机与滚珠丝杠选型再高,末端抖动依然超标,根源常常落在轴套类零件的微米级加工控制上。
微米级精度控制的三个核心维度
精密轴套与精密衬套的加工精度并非单一指标,而是由尺寸公差、几何公差与表面完整性共同构成的系统。以典型的陶瓷或高氮钢轴套为例,内径公差需控制在±0.5μm以内,圆柱度不超过1μm,内孔表面粗糙度Ra≤0.05μm。这些指标之间相互制约——过度追求低粗糙度可能导致磨削烧伤,反而破坏尺寸稳定性。
与之配合的精密导轨和直线轴承同样遵循这一逻辑。导轨的直线度若出现0.5μm/100mm的偏差,轴套在往复运动中就会产生周期性侧向力,加速磨损并引入振动。
实操方法:从磨削工艺到在线检测
实现微米级控制,需要从三个层面入手:
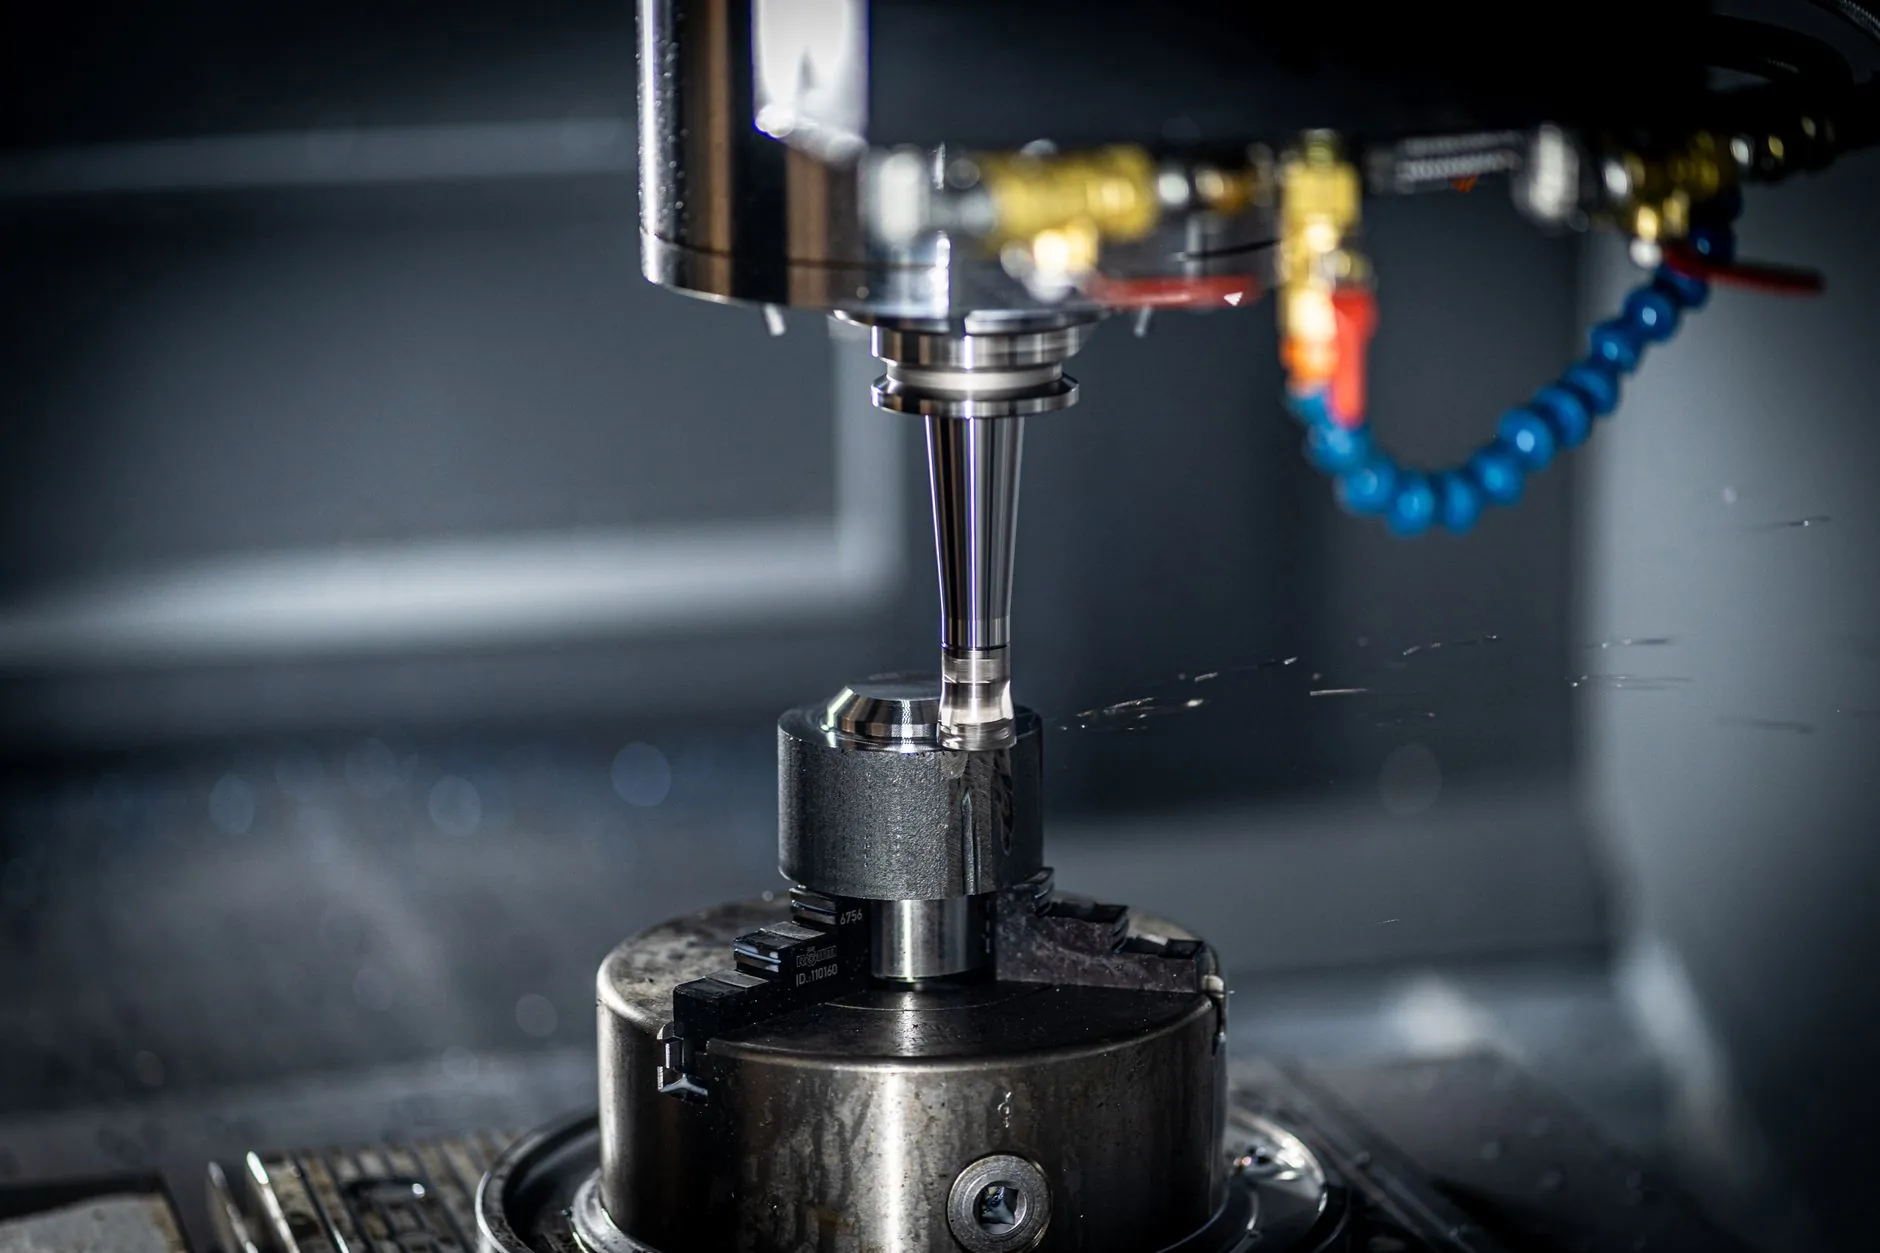
- 磨削参数优化:采用CBN砂轮配合超精磨削,线速度控制在80-120m/s,进给量降至0.5μm/pass,配合水基冷却液可将热变形控制在0.3μm以内。
- 装夹与基准统一:使用液性塑料定心夹具,避免三爪卡盘带来的三点接触变形,保证同轴度稳定在0.8μm以内。
- 在线检测闭环:在磨削工位集成气动量仪或激光测径仪,每加工3-5件自动补偿砂轮磨损量,将批次一致性提升至±0.3μm。
对于精密衬套而言,壁厚仅1-3mm,装夹变形尤为敏感。采用真空吸附与轴向端面压紧的组合方式,可有效抑制径向夹紧力引起的椭圆度。
数据对比:不同工艺路线的精度表现
以下为某半导体设备客户在三种加工方案下的实测数据对比(轴套内径Ø12mm,材料为高氮不锈钢):
- 普通内圆磨:尺寸公差±2μm,圆柱度2.5μm,Ra 0.2μm,CPK≈0.9
- 超精磨+在线补偿:尺寸公差±0.5μm,圆柱度0.8μm,Ra 0.04μm,CPK≈1.67
- 研磨+超精磨复合工艺:尺寸公差±0.3μm,圆柱度0.5μm,Ra 0.02μm,CPK≈2.1
数据表明,复合工艺路线虽然单件工时增加约40%,但CPK从0.9跃升至2.1,对于要求零缺陷的半导体设备而言,这一投入在批量生产中可显著降低调试与返修成本。
值得关注的是,滚珠丝杠与轴套的配合间隙同样影响系统精度。建议将轴套内孔与丝杠螺母外圆的配合间隙控制在1-2μm,过盈则增加摩擦热,过松则引入反向间隙。
结语
微米级精度不是靠单一设备或单一工序实现的,它需要从材料选型、磨削参数、装夹方式到检测闭环的全链路协同。上海紫霖精密机械有限公司在精密轴套、精密衬套及配套精密导轨、直线轴承的加工中,已形成从粗磨到超精磨的完整工艺数据库,可根据不同半导体设备工况提供定制化精度方案。若您正面临定位抖动或寿命不足的问题,不妨从轴套配合间隙与表面完整性入手排查。