精密轴套与精密衬套的材料选型及微米级加工工艺解析
在高端装备制造现场,工程师们经常遇到一个看似矛盾的问题:同样是精密轴套,为什么有的在高速运转下寿命超过20000小时,有的却在几百小时后就出现明显磨损?答案往往不在价格,而在材料选型与微米级加工工艺的匹配度上。
材料选型:不是越硬越好
精密轴套与精密衬套的工况差异极大。高速轻载场景下,GCr15轴承钢经淬火回火后硬度可达HRC60-62,配合镜面研磨,摩擦系数可控制在0.08以下;而在腐蚀性或无润滑环境中,锡青铜ZQSn6-6-3或铝青铜QAl9-4反而更合适——它们能通过自身微量磨损形成转移膜,保护对磨轴颈。值得关注的是,近年来粉末冶金含油轴套在办公自动化设备中渗透率快速提升,其孔隙率控制在18%-22%时,可实现免维护运行。
微米级加工的关键控制点
内孔公差带通常要求控制在IT4-IT5级,圆度≤1.5μm,粗糙度Ra≤0.2μm。实现这一目标需要多工序协同:
- 粗加工:数控车削预留0.3-0.5mm余量,控制热变形
- 热处理:真空淬火减少氧化脱碳,变形量控制在0.1%以内
- 精加工:内圆磨削后采用珩磨或研磨,逐步释放应力
- 检测:气动量仪或三坐标测量机全检,SPC监控CPK≥1.67
需要特别指出的是,精密轴套与精密导轨、直线轴承配合使用时,安装孔的形位公差往往比轴套本身精度更关键。很多现场问题根源在于座孔圆柱度超差,导致轴套压入后内孔失圆。
系统级匹配:从单件到运动模组
当精密衬套应用于滚珠丝杠支撑端或直线模组导向机构时,选型逻辑需要从单件性能转向系统刚性。例如丝杠固定端使用的角接触轴承衬套,预紧力与轴向刚度直接相关;而直线轴承的衬套间隙则影响运行平稳性。上海紫霖精密机械在服务自动化设备客户时发现,将轴套内孔与轴颈的配合间隙控制在0.008-0.015mm区间,并配合适当的润滑脂粘度,可使模组重复定位精度稳定在±3μm以内。
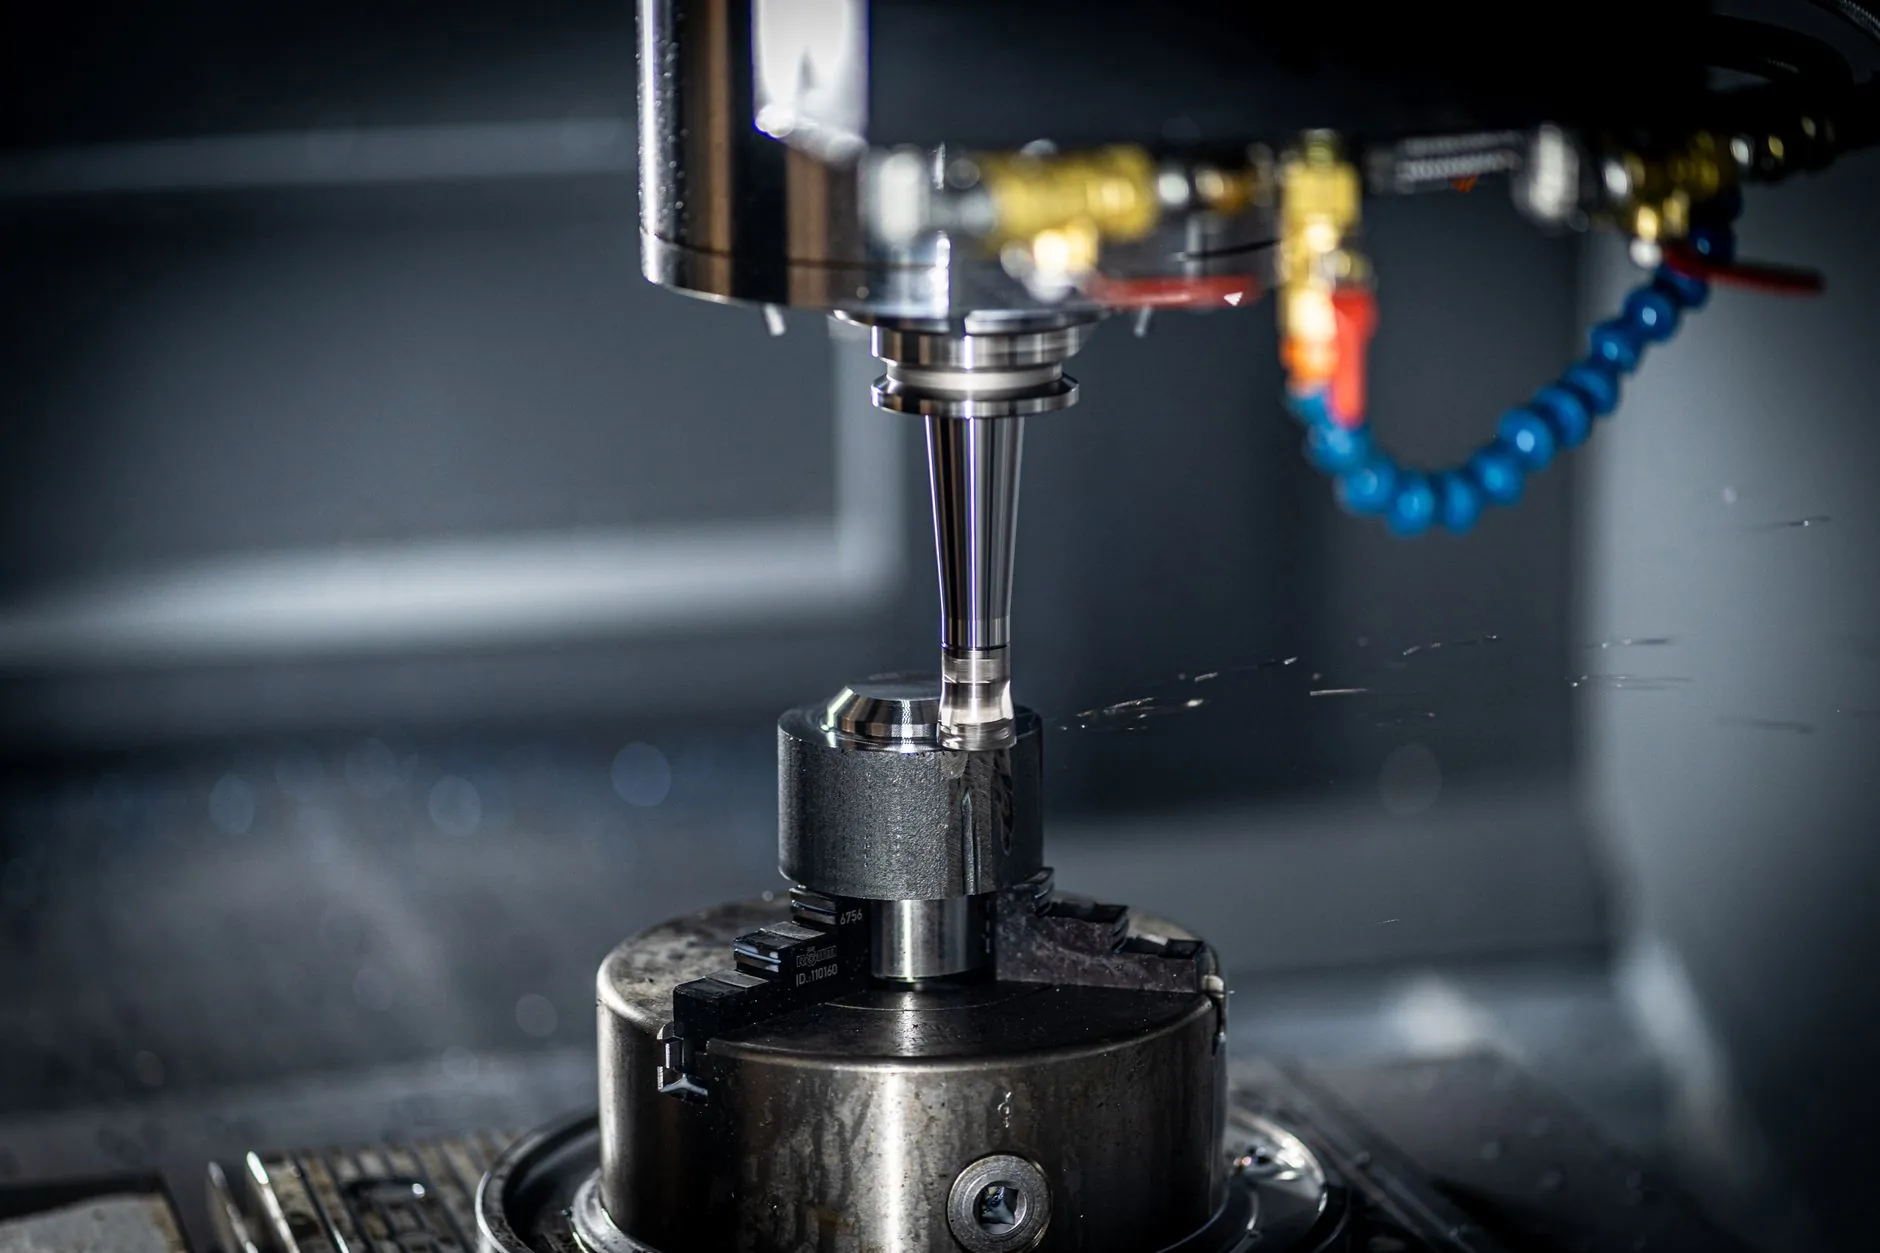
面向半导体设备、医疗机器人等超精密领域,碳化硅陶瓷轴套和聚合物复合衬套正在拓展新的应用边界。前者热膨胀系数仅4.0×10⁻⁶/K,适合温度波动大的场景;后者通过添加PTFE和碳纤维,可在无油工况下实现PV值超过3.5MPa·m/s。加工方式上,超精密磨削配合磁流变抛光,已能将陶瓷轴套内孔粗糙度推至Ra 0.05μm。
从材料端到加工端再到系统集成,精密轴套与精密衬套的每一个微米都值得较真。选对材料、控好工艺、匹配系统——这三步走稳了,设备精度和寿命自然有了底层保障。