精密轴套与精密衬套的加工精度差异及其对设备运行的影响解析
在精密传动与导向系统中,精密轴套与精密衬套常被混为一谈。不少设备维护人员发现,同一台自动化设备上,更换不同供应商的轴套后,运行噪音和定位偏差会出现明显波动。这种差异往往并非装配失误,而是源于两者在加工精度体系上的根本区别。
从配合间隙看精度差异的根源
精密轴套通常作为旋转轴与支撑座之间的滑动配合件,其内径公差多控制在IT4~IT5级别,圆度要求可达0.5μm以内。而精密衬套更强调作为导向或定位元件时的尺寸稳定性,外径与内径的同轴度往往需要压缩到0.3μm以下。这种精度侧重点的不同,直接导致两者在加工工艺上的分道扬镳。
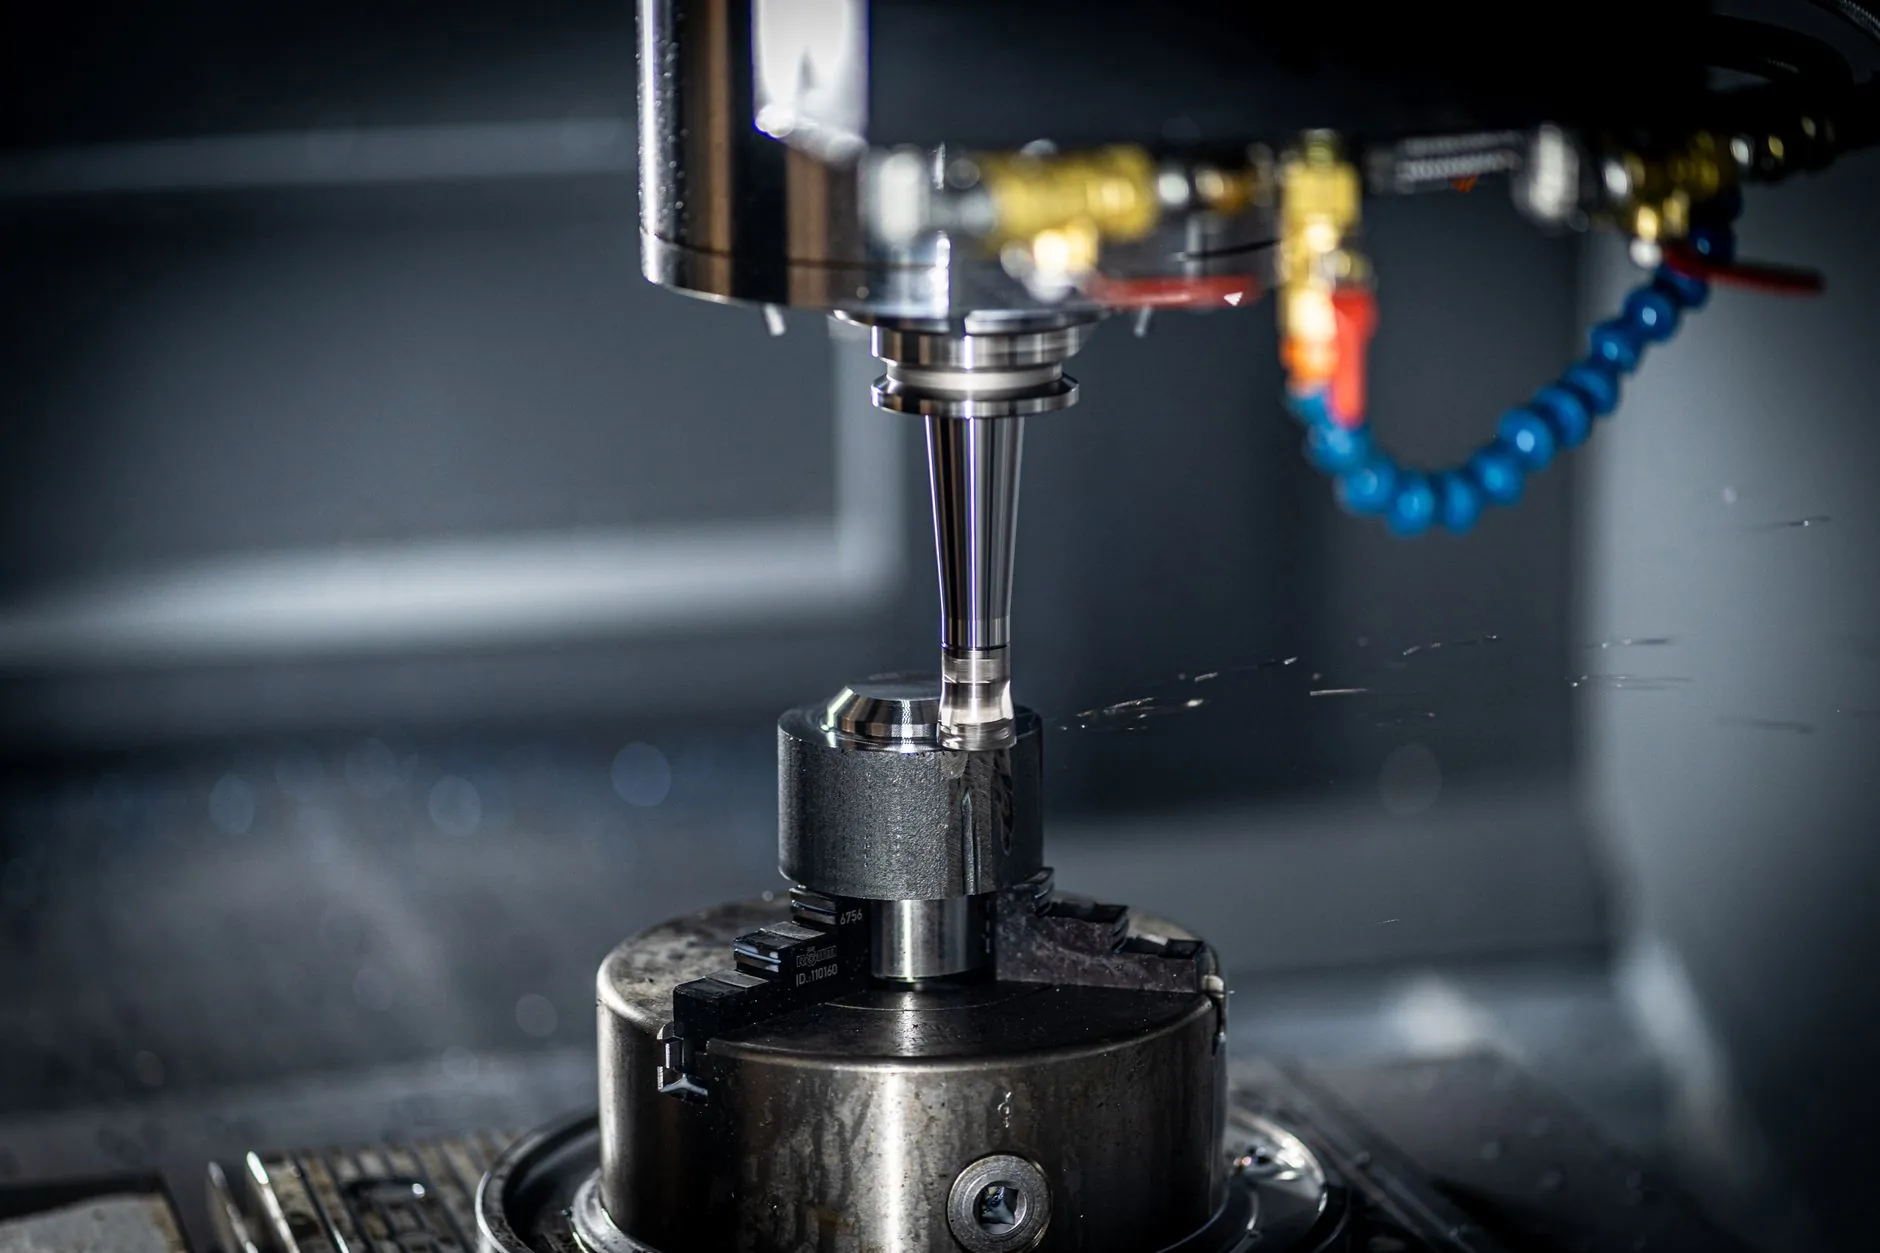
轴套类零件多采用精密磨削+研磨工艺,以保证内孔的表面粗糙度Ra≤0.05μm;衬套则更依赖坐标磨或慢走丝来确保内外圆的同轴关系。当设备同时使用精密导轨和直线轴承时,衬套的同轴度偏差会被导向系统放大,表现为滑块运行阻力波动。
加工精度对设备运行的三层影响
第一层影响体现在摩擦扭矩上。轴套内径公差若超出IT5,与轴的间隙配合会从理想的油膜承载状态转为局部金属接触,摩擦系数可能从0.002骤升至0.01以上。第二层影响是定位重复性,衬套同轴度每偏差1μm,在滚珠丝杠驱动的500mm行程末端,定位误差可能累积到3~5μm。
第三层影响常被忽略——振动耦合。精密轴套的圆度误差会激发轴系的高频振动,而衬套的壁厚差则可能引起导向系统的低频摆动。两者叠加时,直线轴承的预压效果会被削弱,设备整体动态刚性下降。
- 轴套精度不足:旋转轴出现周期性噪音,温升加快,润滑脂寿命缩短。
- 衬套精度不足:导向滑块换向时产生爬行,精密导轨的行走平行度超差。
- 两者混用不当:滚珠丝杠的轴向刚度被间接降低,反向间隙补偿失效。
如何根据工况选择与验收
对于高速旋转场景,优先选用内径公差IT4、圆度≤0.3μm的精密轴套,并关注其与轴的间隙配合是否匹配热膨胀系数。对于高精度导向场景,精密衬套的同轴度应≤0.5μm,且外径需与安装孔形成过盈或过渡配合,避免运行中微动磨损。
验收时建议采用气动量仪或电子塞规复检内径,用圆度仪抽检圆度与同轴度。若设备同时配有精密导轨、直线轴承和滚珠丝杠,应要求供应商提供三坐标检测报告,重点关注衬套外径与导轨安装面的垂直度。
上海紫霖精密机械有限公司在轴套与衬套加工中,采用恒温磨削与在线检测联动工艺,将同轴度与圆度数据实时反馈至补偿系统。对于需要与滚珠丝杠、直线轴承配套的衬套类零件,建议在图纸阶段就明确同轴度、圆度、表面粗糙度三项关键指标,而非仅标注尺寸公差。这能避免后期因精度错配导致的设备精度快速衰减。