半导体设备中精密轴套与精密衬套的微米级加工精度控制解析
在半导体前道设备中,一枚精密轴套的内孔公差若超出±1.5μm,就可能导致晶圆传输机械手在真空腔内出现微振动,进而影响套刻精度。这类问题往往不是设计缺陷,而是微米级加工环节中热、力、振动耦合的结果。
微米级精度为何难以稳定复现
半导体设备对精密衬套与精密轴套的要求,通常落在IT3~IT4级公差带内,表面粗糙度Ra≤0.05μm。难点在于:加工过程中主轴热伸长、砂轮磨损、装夹应力释放,都会让尺寸在最后几微米处“漂移”。以无心磨削为例,工件中心高偏差0.01mm,就可能引起圆度误差放大3~5倍。
另一层原因是材料特性。半导体设备常用440C不锈钢、氧化锆陶瓷或PEEK复合材料,不同材质的弹性模量与热膨胀系数差异显著,切削参数不能简单套用。
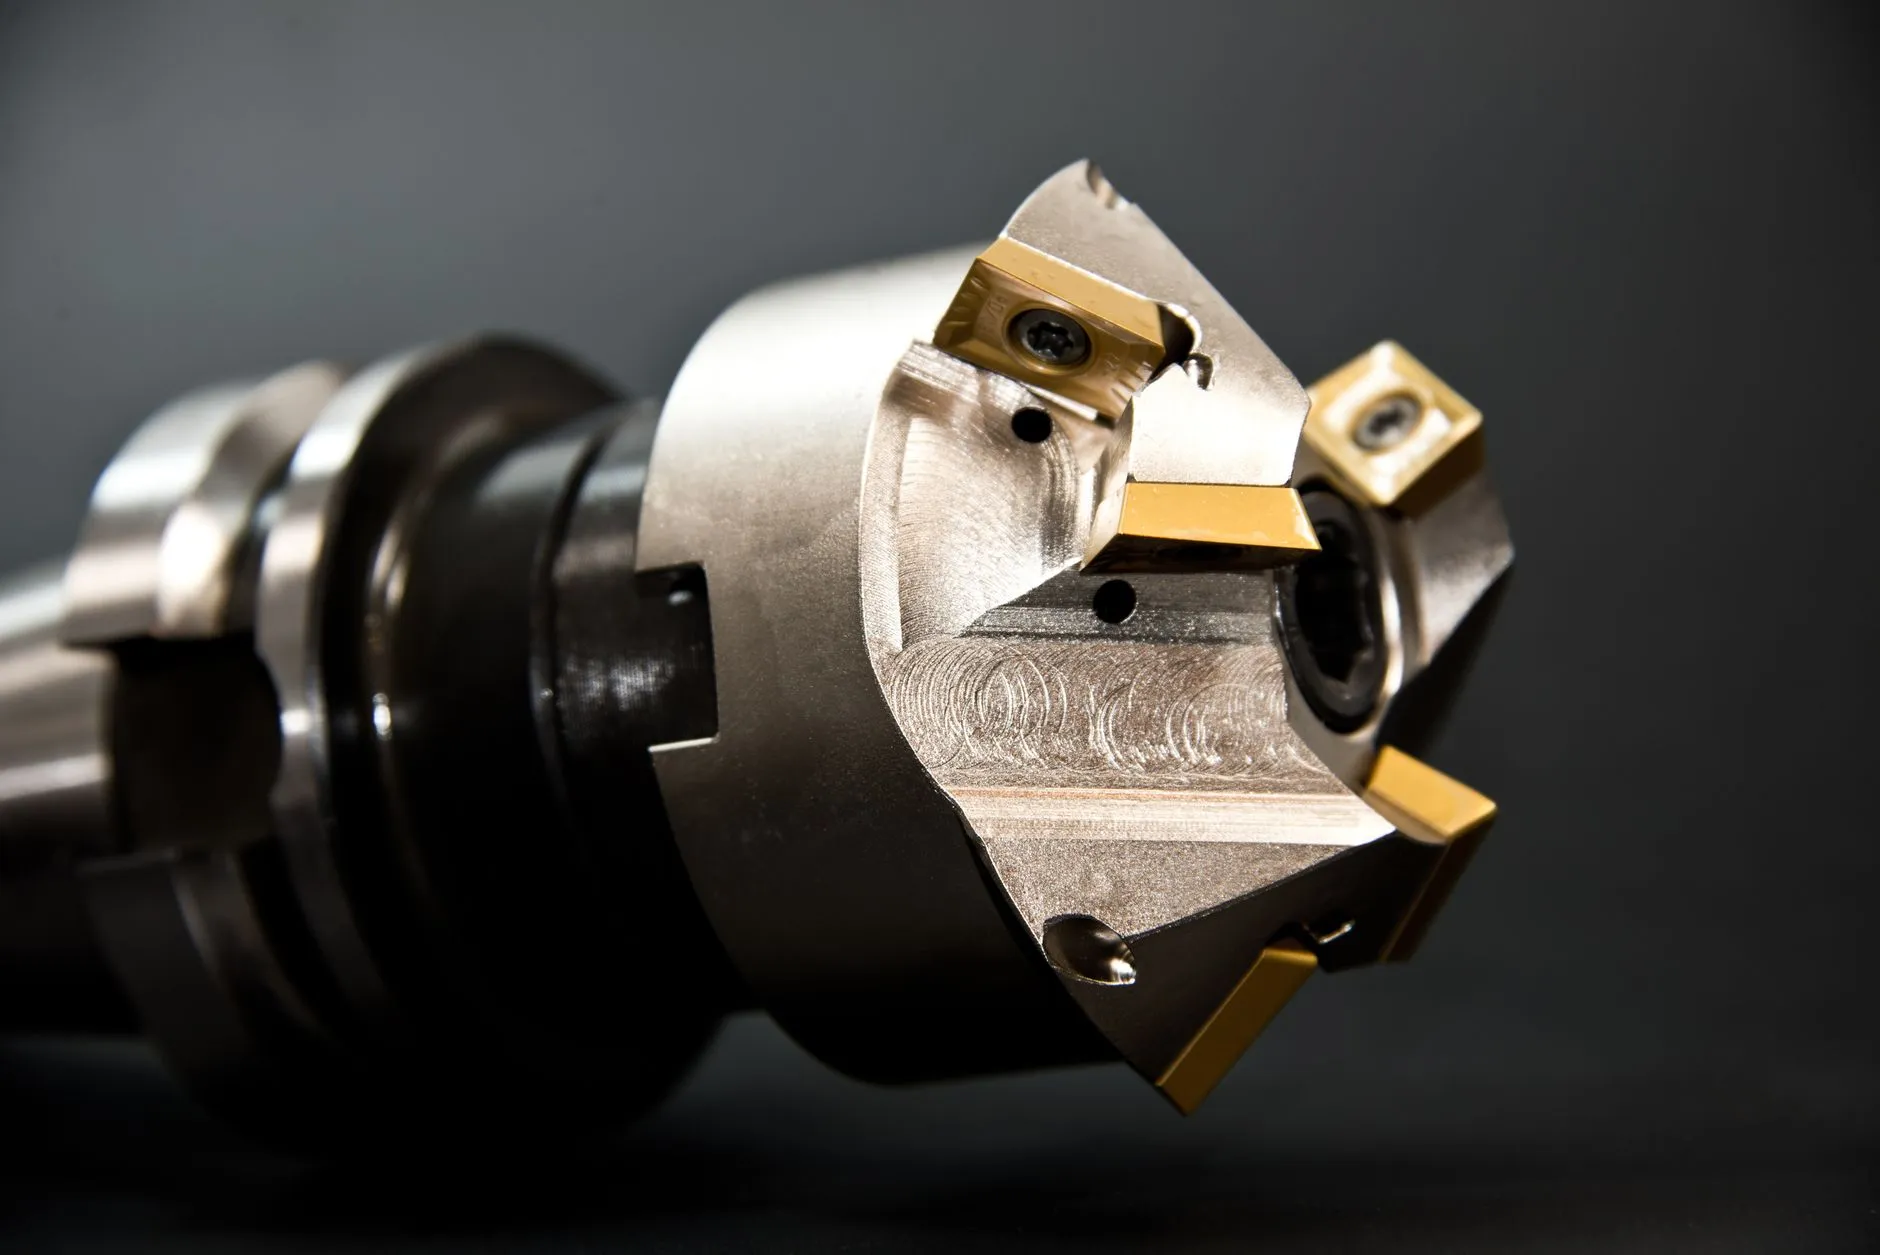
关键工艺控制点解析
要稳定实现微米级精度,需要从三个维度同时收紧:
- 热管理:恒温车间控制在20±0.5℃,磨削液温度波动不超过±0.2℃,减少热变形对精密轴套内孔尺寸的干扰。
- 在线测量闭环:采用气动量仪或高精度电感测头,每加工5~8件自动补偿砂轮进给,避免批次内尺寸分散。
- 夹具与装夹:使用弹性膜片卡盘或真空吸附,降低径向夹紧力引起的薄壁精密衬套变形。
这些措施配合精密导轨与直线轴承的装配基准面研磨,才能让运动副整体刚性提升一个等级。
与传动部件的精度匹配逻辑
滚珠丝杠的导程误差若为C3级(±8μm/300mm),而轴套配合间隙达到3μm以上,系统反向间隙就会明显放大。实际经验是:轴套与衬套的配合间隙应控制在滚珠丝杠轴向刚度的1/5以内。换言之,传动链上每个环节的精度等级需要匹配,而非单独追求某一零件“越精越好”。
对比普通自动化设备,半导体设备更强调精密轴套与精密衬套的长期尺寸稳定性——1000小时连续运行后,尺寸变化应小于0.5μm。
建议在选型与加工阶段,优先确认三项数据:配合间隙目标值、工作温度区间、预期寿命内的磨损补偿策略。上海紫霖精密机械有限公司在精密轴套、精密衬套、精密导轨、直线轴承及滚珠丝杠配套领域,可依据客户工况提供微米级加工与检测方案,帮助设备厂从零件源头控制精度衰减。