精密轴套与精密衬套的加工精度差异解析:从材料到热处理工艺
在精密传动与导向系统中,精密轴套和精密衬套常被混为一谈,但两者的加工精度差异直接影响装配后的运动平稳性与寿命。许多设备工程师在选型时发现,同样标称内径Φ20的轴套和衬套,装机后的间隙表现却相差甚远——问题往往出在材料与热处理环节。
从应用场景反推精度需求
精密轴套多用于承受径向或轴向载荷的旋转部位,配合精密导轨或滚珠丝杠时,要求内孔公差稳定在IT4~IT5级;而精密衬套更偏向于导向、定位或耐磨衬垫,常见于直线轴承的安装座或模具导柱导套中,精度通常控制在IT5~IT6级即可。两者对圆度、圆柱度的敏感度不同:轴套更在意壁厚均匀性,衬套则对同轴度要求更高。
材料选择如何影响最终精度
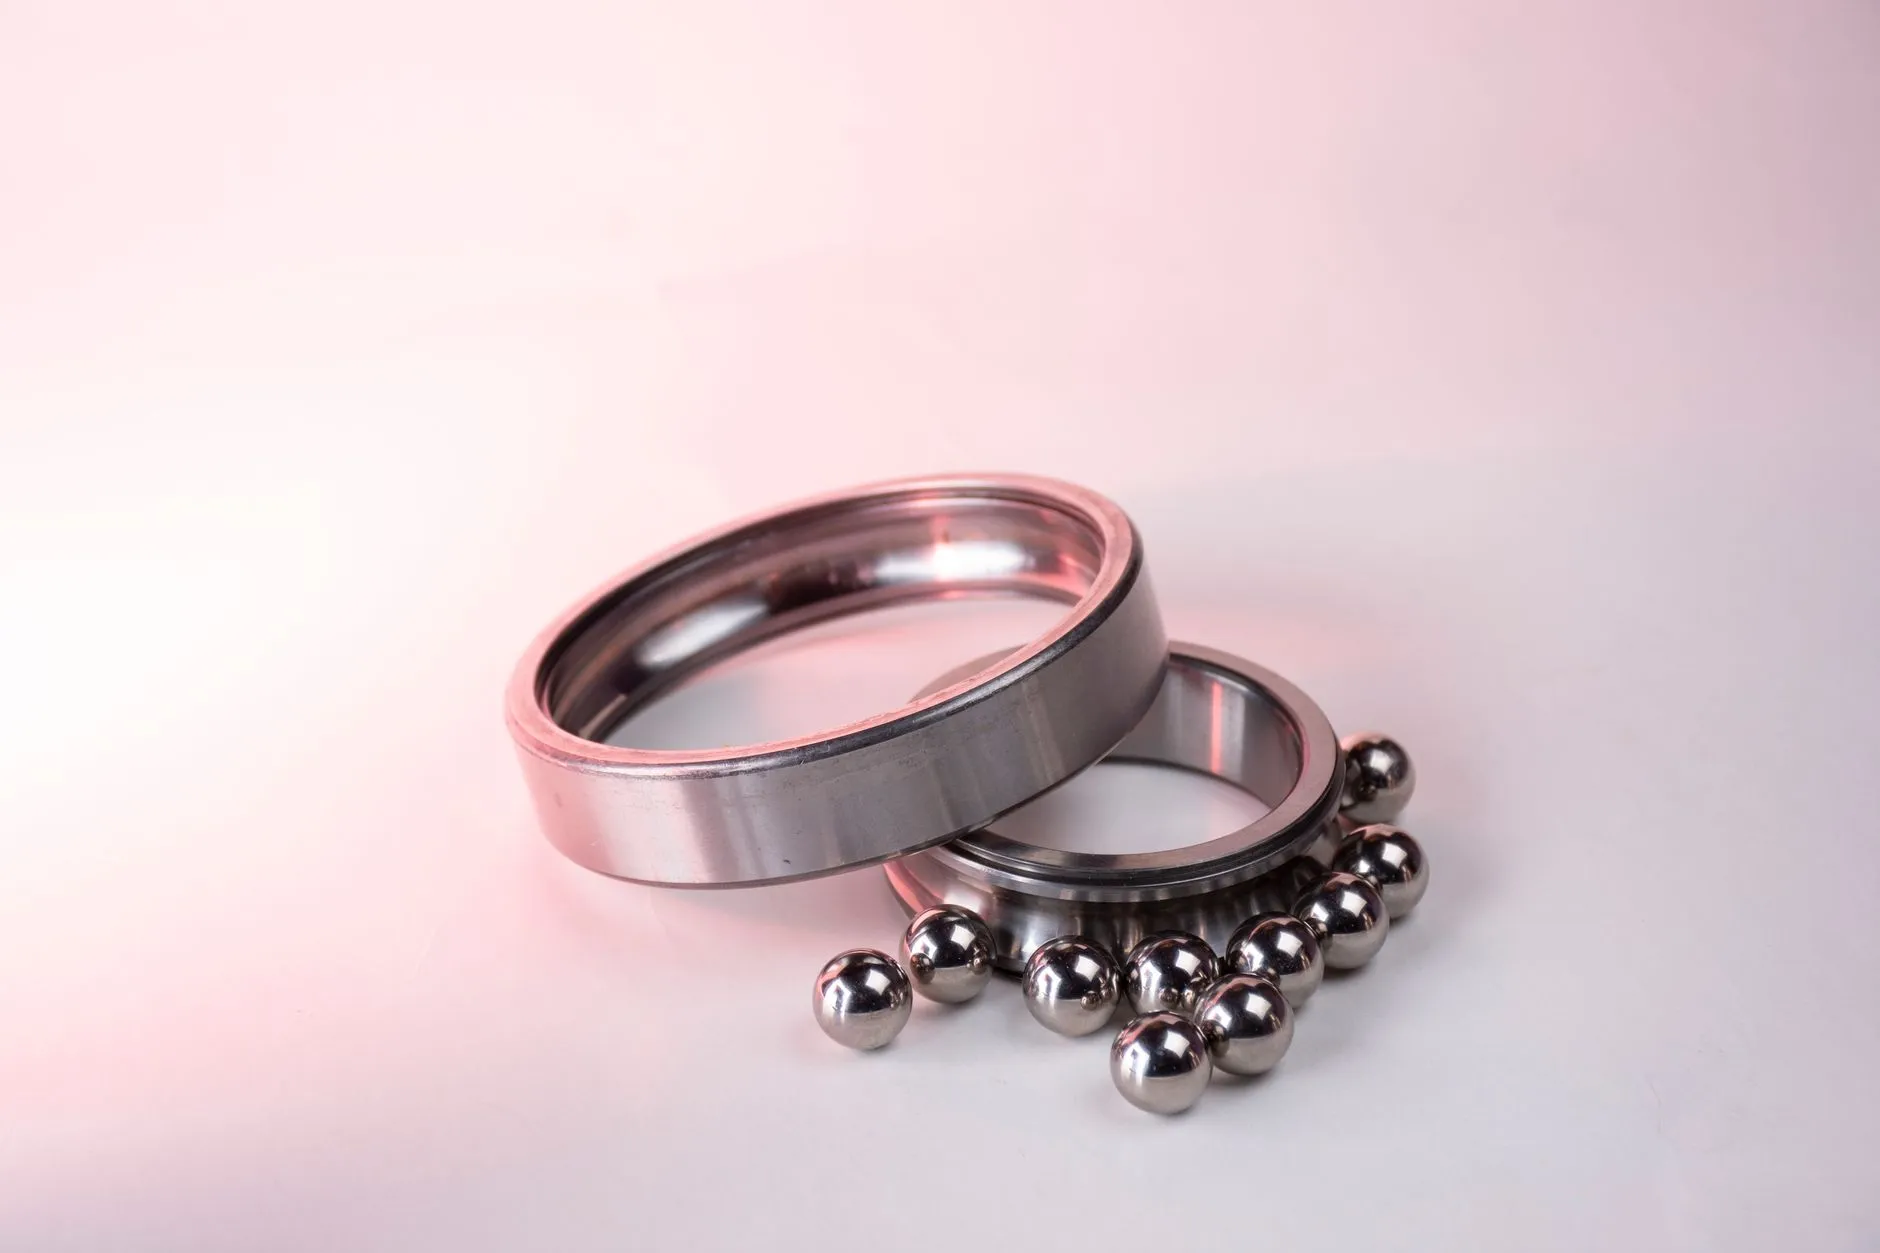
高碳铬轴承钢GCr15是精密轴套的首选,淬火后硬度可达HRC60~62,但热处理变形量较大,需要预留0.2~0.3mm的磨削余量。精密衬套则常选用锡青铜或铝青铜,硬度偏低但自润滑性好,加工时不易产生毛刺。若衬套用于直线轴承的支撑座,也可采用20CrMnTi渗碳钢,表面硬度HRC58~62而心部保持韧性。
- GCr15:适合高载荷轴套,需真空淬火控制变形
- 锡青铜:适合低速衬套,切削性能优异
- 20CrMnTi:适合冲击工况下的衬套,渗碳层深度0.8~1.2mm
热处理工艺的精度补偿策略
淬火后的尺寸变化并非无规律可循。以GCr15轴套为例,外径Φ40mm、壁厚5mm的零件,盐浴淬火后外径胀大0.08%~0.12%,内孔缩小0.05%~0.08%。有经验的工艺员会在粗磨后安排一次稳定化处理(-80℃深冷+160℃回火),使残余奥氏体转化率提升至95%以上,再精磨时尺寸漂移可控制在0.005mm以内。精密衬套若采用青铜材料,则无需淬火,但需注意去应力退火温度不超过250℃,避免硬度下降。
实际加工中,精密轴套与精密衬套的精度差异还体现在检测环节。轴套需用气动量仪测量内孔圆柱度,而衬套更依赖三坐标测量同轴度。与精密导轨或滚珠丝杠配合使用时,建议将轴套内孔公差带中值控制在+0.003~+0.006mm,衬套则取-0.002~+0.002mm,以补偿热膨胀差异。
随着电主轴和直线电机转速提升,轴套与衬套的精度边界正在模糊。粉末冶金含油轴套的孔隙率控制、金属注射成型衬套的近净成形技术,都在推动两者向更细分的精度等级演进。理解材料与热处理的底层逻辑,比单纯追求图纸公差更有实际价值。