半导体设备精密轴套加工精度控制要点与检测方法解析
半导体前道制程设备中,精密轴套与精密衬套的加工精度,正遭遇前所未有的考验。随着晶圆代工向3nm及以下节点推进,设备内部的机械运动部件——尤其是承担晶圆传输与定位的精密导轨、直线轴承及滚珠丝杠——其几何公差要求已从“微米级”硬生生逼入“亚微米级”门槛。然而,不少国内零部件供应商在加工这类高附加值产品时,仍面临批次一致性差、圆度与圆柱度超差、表面粗糙度波动大等顽固问题,导致设备整机振动值攀升,直接拉低良率。
精度失控的根源:不仅是机床,更是“系统刚度”问题
当精密轴套的外圆磨削出现0.8μm以上的圆度偏差时,很多工艺人员第一反应是更换砂轮或调整转速,但治标不治本。真正的问题往往藏在三个被忽视的环节:工件装夹变形、磨削热积累以及测量基准与加工基准不统一。以薄膜腔室用的薄壁精密衬套为例,卡盘夹持力稍大,弹性变形在磨削后回弹,卸下即呈三叶形误差;而细长类精密导轨的磨削,若冷却液压力不足,局部温升导致材料微观组织回火,硬度梯度不均匀,后续直线度检测根本无从谈起。
更深层的原因在于,半导体设备厂商惯用的GCr15或9Cr18Mo材料,经真空淬火后硬度高达HRC 58-62,其磨削比能显著高于普通轴承钢。若砂轮修整频次不当,磨粒钝化后产生的挤压效应会诱发表层残余拉应力,这对于工作在交变载荷下的滚珠丝杠和直线轴承而言,无异于埋下疲劳剥落的隐患。
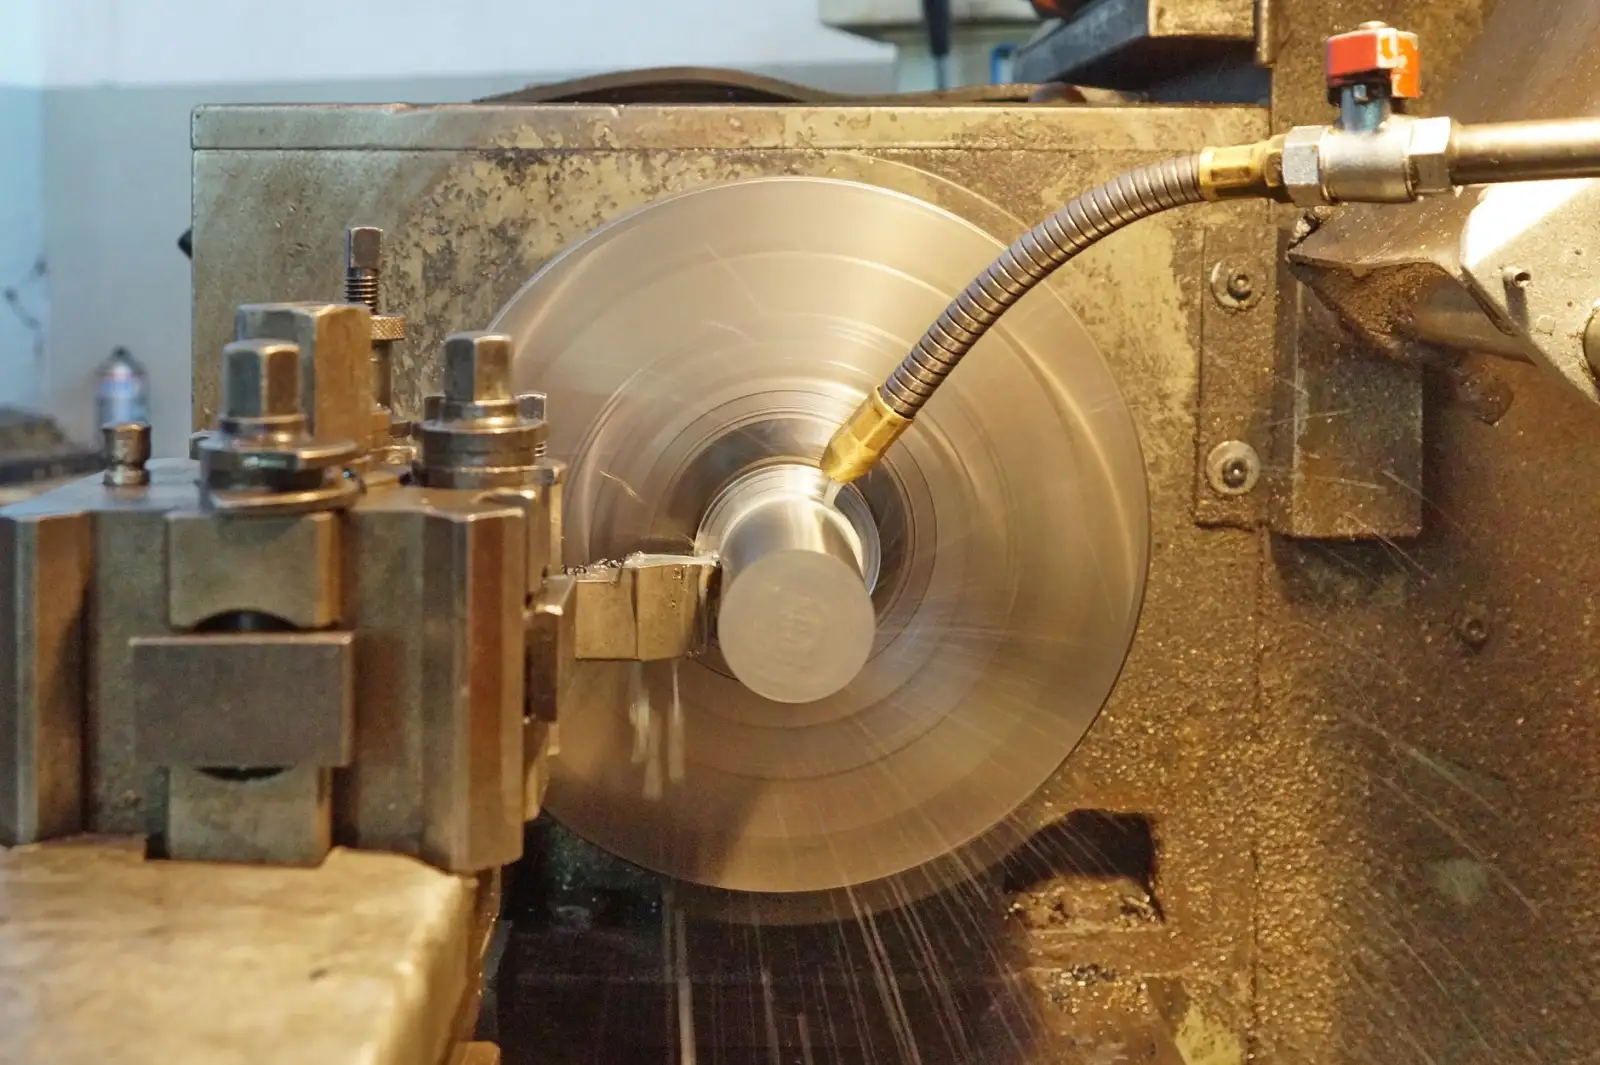
控制要点的三个维度:定位、冷却、与在线测量闭环
加工精密轴套时,顶尖孔或端面定位面的研磨质量往往被低估。事实上,中心孔圆度对轴套外圆磨削的传递误差比例高达1:3,即中心孔有1μm的椭圆度,外圆就可能放大至3μm。因此,建议在粗磨后增加一次中心孔研磨工序,并将60°锥面接触面积控制在85%以上。对于精密衬套的内孔磨削,则需采用“死顶尖+柔性浮动夹头”的组合,避免径向夹紧力干涉。
冷却与润滑策略同样关键。精密导轨磨削时,建议将磨削液压力提升至2.5MPa以上,并使用5μm级过滤精度的磁性分离器。这不仅仅为了降温——高压冷却液能有效冲走砂轮与工件界面的微细切屑,防止其嵌入已加工表面造成划伤。而在滚珠丝杠的螺纹滚道磨削中,多线磨削比单线磨削的热输入低约30%,配合CBN砂轮与油基切削液,可将滚道表面粗糙度稳定控制在Ra0.05μm以内。
在线测量:打破“加工后检测”的被动局面
传统工艺中,操作工在加工完成后才用气动量仪或圆度仪抽检,这属于典型的“死后验尸”。对于直线轴承外圈这类批量件,建议引入加工中测量(MIW)系统——在磨削循环的粗磨与精磨之间,利用测头直接测量工件直径,将数据实时反馈至数控系统进行自动补偿。实践数据显示,采用该闭环策略后,外径尺寸CpK值可从1.2提升至1.8以上,废品率降低近六成。
不同部件的检测方法:不能一套量具打天下
精密轴套与精密衬套的检测侧重点截然不同。轴套类零件,应优先使用圆度仪测量截面圆度与径向圆跳动,采样点数建议不少于4096点,滤除2-15波/转的中频波纹,避免把磨削振纹误判为圆度误差。而精密衬套若壁厚不均,单纯测内孔圆度并无意义——必须采用“壁厚差测量仪”或三坐标在圆周上多点测厚,否则压入阀体后必然产生椭圆变形。
对于精密导轨,直线度检测需区分垂直面与水平面两个方向。推荐使用激光干涉仪配合直角反射镜,测量长度每100mm取一个采样点,数据经最小二乘法拟合并消除重力下垂影响。滚珠丝杠的检测则更需关注导程误差与预紧扭矩的匹配性——使用动态丝杠导程测量仪,在全行程范围内记录每圈导程的波动值,2级精度丝杠的任意300mm行程内导程误差应控制在±5μm以内,而直线轴承的径向游隙需在施加标准载荷后,用千分表在三个轴向位置分别读取并取极差。
- 轴套类:圆度仪+气动量仪,重点关注波纹度与圆度误差分离
- 衬套类:三坐标+壁厚差专用量具,警惕薄壁变形
- 导轨类:激光干涉仪,分段测量后拼接全行程直线度曲线
- 丝杠类:动态导程仪+预紧扭矩扳手,同步记录扭矩波动
工艺建议:把“精度”延伸到热处理工序
上海紫霖精密机械有限公司在长期服务半导体刻蚀与薄膜设备客户中总结出一条经验:精密轴套的磨削精度上限,在热处理后就已经决定了。如果淬火后晶粒度粗大或残留奥氏体含量偏高(超过8%),后续无论磨削参数如何优化,尺寸稳定性都会在设备运行数月后出现漂移。因此建议采用深冷处理(-80℃保持2小时以上)+三次回火循环,确保马氏体充分转变。这虽增加了单件成本,但对动辄数十万元的单片机台而言,零部件寿命提升3倍以上,整体拥有成本反而下降。
最后想提醒各位工艺同仁:半导体设备的精密件加工,本质上是一场“误差分配”的博弈。与其把赌注全部压在最后一道精磨上,不如从毛坯的应力释放、半精加工后的自然时效,到测量环境的恒温控制(20±0.5℃)逐一夯实。精密轴套的精度从来不是“磨”出来的,而是“设计”和“管理”出来的。