上海紫霖精密机械:微米级精密导轨加工能力解析
导轨精度,为什么总在“最后一微米”上分高下?
在自动化装配线和半导体设备领域,我们经常遇到客户拿着进口样件来问:“同样的材料,同样的热处理,为什么国产导轨的行走寿命就是差一截?”问题往往不在材料本身,而在精密导轨的研磨工艺与几何公差控制上。上海紫霖精密机械在承接高精度直线运动部件订单时发现,很多设备厂商对“微米级”的认知,还停留在名义尺寸的测量上,而非系统性的精度链管理。
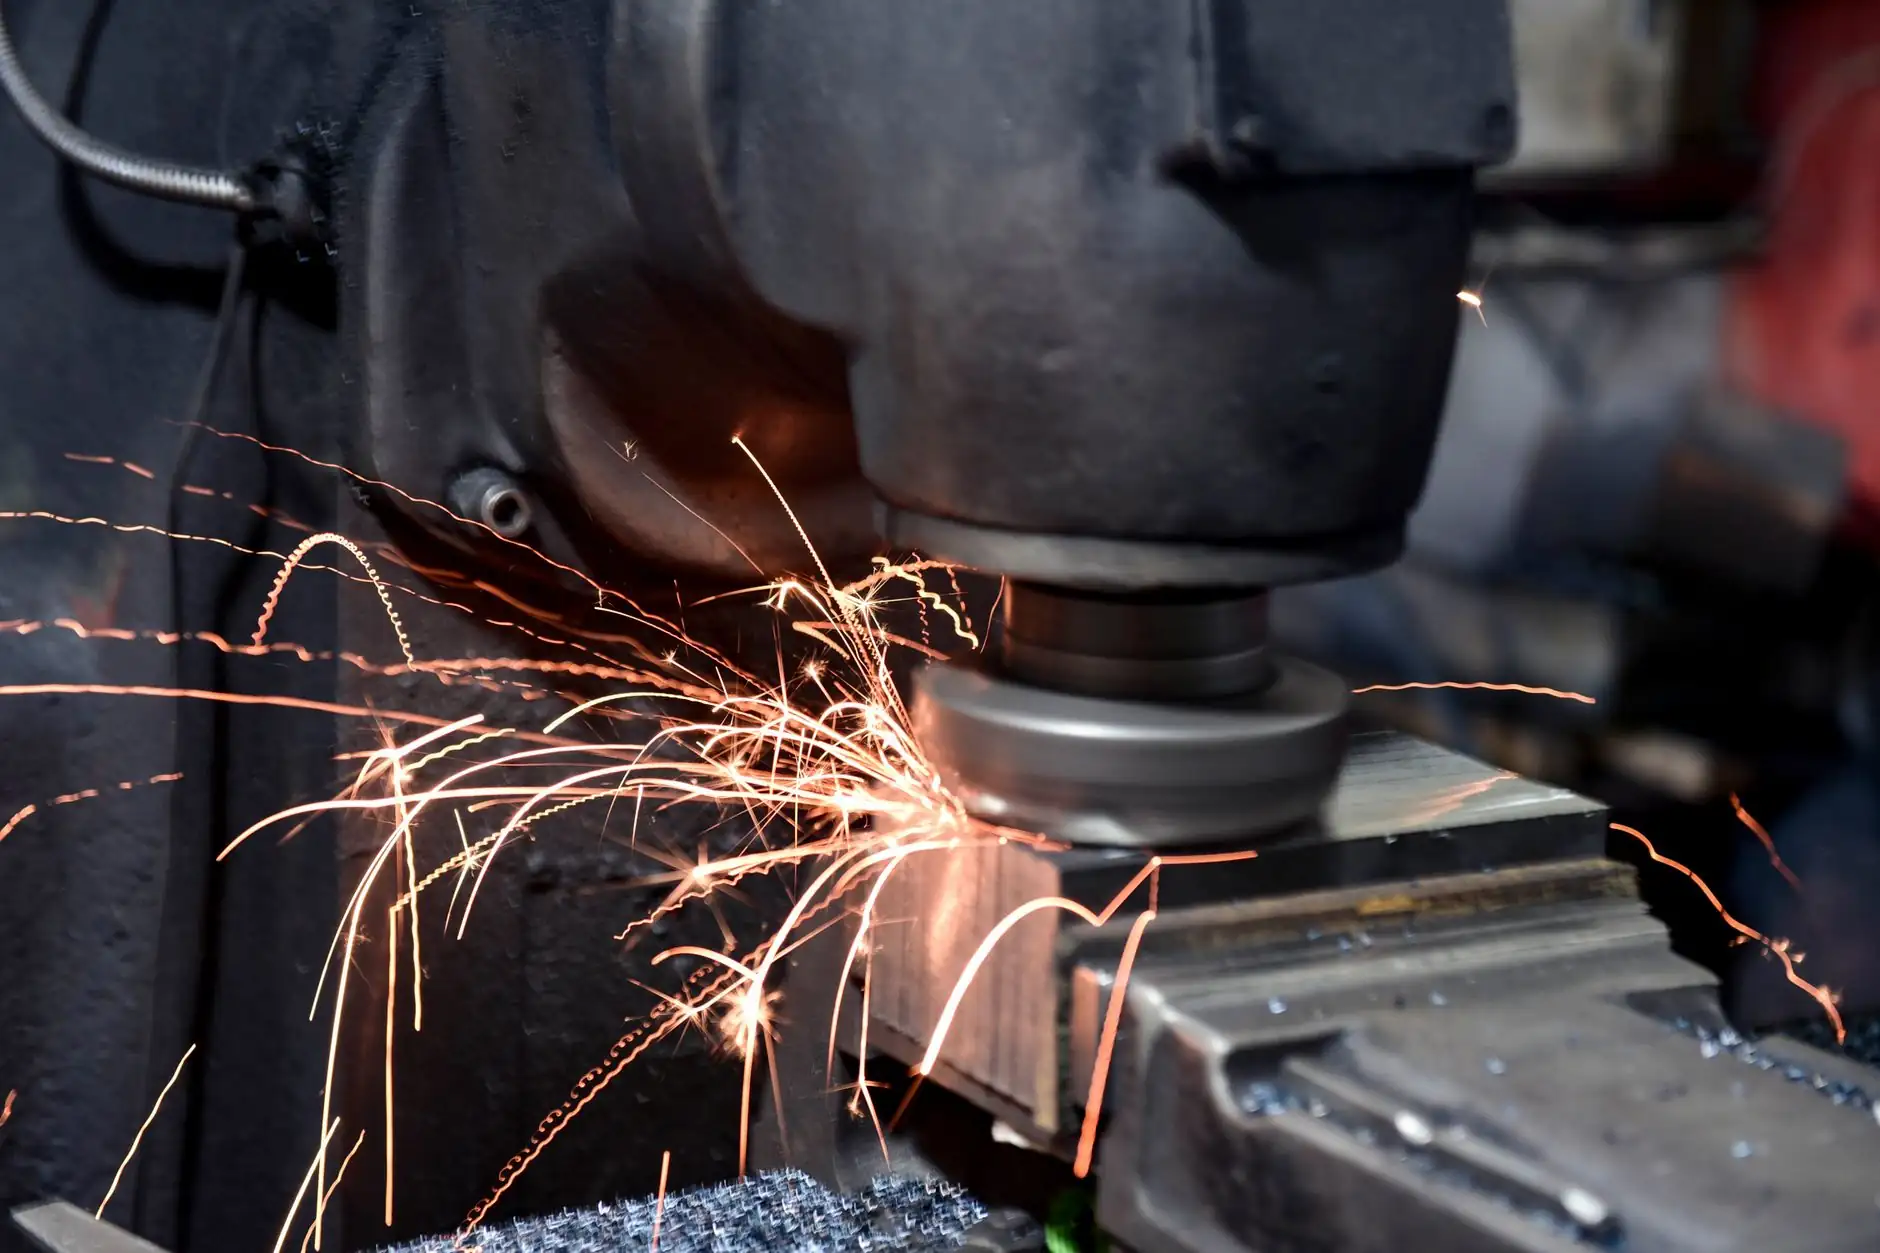
精加工环节的隐性陷阱:从“单件合格”到“批量稳定”
一根合格的精密导轨,其直线度、滚道曲率半径、表面粗糙度(Ra值通常需控制在0.05-0.1μm)必须同时达标。但真正的挑战在于批量一致性——当环境温度变化2℃、磨削液浓度波动0.5%时,精密衬套与导轨副的配合间隙就可能产生±1.5μm的漂移。这种漂移在单件检验时很难察觉,却会在高速往复运动中积累为振动和噪音。
我们曾为一家医疗设备客户分析其导轨异响问题。检测发现,其外购的精密轴套内径圆度达到0.8μm,看似合格,但轴套端面与导轨安装面的垂直度偏差却超过了3μm。这个案例说明:直线轴承的失效,往往不是某一个零件的超差,而是精密轴套、精密衬套与导轨本体之间的形位公差不匹配。
工艺链整合:紫霖的“三点一面”控制法
针对上述问题,上海紫霖在精密导轨加工中引入了“三点一面”控制策略:
① 基准面先行:先用高精度平面磨床将安装基准面的平面度做到≤1μm/500mm,为后续加工提供恒定基准;
② 滚道分序磨削:粗磨后充分时效(48小时以上),再进行半精磨和精磨,每次进给量控制在2-3μm,避免磨削热应力残留;
③ 动态配对:对同一批次的直线轴承和导轨进行全数测量,按实际尺寸分组(间隔0.5μm为一组),保证配合间隙的一致性。
这套流程的关键在于,我们不把滚珠丝杠和导轨当作独立零件生产,而是在装配层面定义公差。例如,对于行程600mm的模组,我们会要求导轨的扭曲度(twist)控制在≤2μm,这比直线度本身更影响运动平稳性。
给设备工程师的实践建议
如果你正在选型或优化直线运动系统,有几点经验值得参考:
第一,不要只看动态额定载荷(C值),请务必向供应商索取批量CPK值(制程能力指数)。如果CPK低于1.33,意味着每1000件中约有7件会超出标称公差,对于单机设备影响不大,但对于24小时运转的产线就是致命的。
第二,在安装精密导轨时,建议使用扭力扳手按照“中间向两端交叉”的顺序锁紧,且安装基面的平面度必须优于导轨自身平面度的50%。
第三,对于高速应用(线速度>1m/s),优先选择带保持架的直线轴承,并配合锂基脂润滑,同时关注轴套的“游隙预压”调整量,建议预压量控制在3-5μm,过大反而会加剧温升。
从零件供应商到运动控制伙伴
上海紫霖精密机械有限公司多年来深耕精密加工领域,我们注意到行业趋势正在从“卖零件”转向“卖精度解决方案”。当滚珠丝杠的导程精度、精密衬套的壁厚均匀性、导轨的滚道粗糙度能够在一个体系内协同设计时,设备的最终重复定位精度才有机会稳定在±2μm以内。
未来的精密运动部件,竞争点将不再是单件公差能压到多小,而是在温度波动、载荷变化和长期磨损下,精度衰减曲线有多平缓。这需要材料学、摩擦学与精密测量的深度融合。我们愿意与每一位关注微米级品质的工程师深入交流,共同探讨如何让国产装备的“手感”再上一个台阶。